อากาศอัดไม่ได้มีคุณภาพเท่ากันทั้งหมด และไม่ใช่ทุกอุตสาหกรรมที่จะยอมรับคุณภาพอากาศแบบเดียวกันได้ ในอุตสาหกรรมแปรรูปอาหาร การปนเปื้อนของอากาศอัดที่มีน้ำมันปนเปื้อนเพียงล็อตเดียว อาจทำให้ต้องเรียกคืนสินค้าและสร้างความเสียหายหลายล้านบาท ในอุตสาหกรรมการผลิตยา...GMP (หลักปฏิบัติที่ดีในการผลิต)กฎระเบียบกำหนดให้ต้องมีการตรวจสอบและจัดทำเอกสารคุณภาพอากาศอัดอย่างเป็นทางการ ในอุตสาหกรรมการผลิตอิเล็กทรอนิกส์และเซมิคอนดักเตอร์ อนุภาคขนาดเล็กกว่าไมครอนในอากาศอัดเป็นสาเหตุของอัตราความบกพร่องที่ส่งผลให้ผลผลิตในสายการผลิตเวเฟอร์ลดลง ซึ่งมีมูลค่าหลายร้อยล้านดอลลาร์ คู่มือนี้ให้กรอบการทำงานที่ชัดเจนสำหรับวิศวกรโรงงาน ผู้จัดการด้านคุณภาพ และทีมจัดซื้อ เพื่อใช้ในการเลือกและรับรองระบบอากาศอัดในภาคส่วนที่มีความต้องการสูงที่สุดในปี 2026
| 10.7 พันล้านดอลลาร์สหรัฐ ตลาดอุปกรณ์บำบัดอากาศอัด ปี 2026 | 62% การนำคอมเพรสเซอร์แบบไร้น้ำมันมาใช้ในอุตสาหกรรมยาและอาหาร | คลาส 0 มาตรฐานความบริสุทธิ์ ISO 8573-1 — มาตรฐานบังคับสำหรับผลิตภัณฑ์อาหารที่ต้องสัมผัสโดยตรง |
การผลิตอาหารและเครื่องดื่ม: อากาศในฐานะส่วนประกอบในกระบวนการผลิต
ภายใต้หลักการ HACCP (การวิเคราะห์อันตรายและจุดควบคุมวิกฤต) และระเบียบข้อบังคับด้านความปลอดภัยอาหารของสหภาพยุโรป (EC) 852/2004 อากาศอัดที่สัมผัสโดยตรงกับผลิตภัณฑ์อาหาร พื้นผิวบรรจุภัณฑ์อาหาร หรืออุปกรณ์ที่สัมผัสกับอาหาร จัดเป็นอากาศอัดประเภทหนึ่งส่วนผสมแปรรูปอาหาร— อยู่ภายใต้การควบคุมการปนเปื้อนเช่นเดียวกับน้ำ คาร์บอนไดออกไซด์ หรือไนโตรเจนที่ใช้ในการผลิต สิ่งนี้เปลี่ยนคุณภาพอากาศอัดจากความต้องการในการปฏิบัติงานไปสู่มาตรฐานที่สำคัญยิ่งขึ้นข้อกำหนดด้านการปฏิบัติตามกฎหมาย
ความเสี่ยงจากการปนเปื้อนในกระบวนการผลิตอาหาร อากาศอัด
การปนเปื้อนของน้ำมัน:แม้จะมีปริมาณน้ำมันเพียง 1 มิลลิกรัมต่อลูกบาศก์เมตร ซึ่งสูงกว่าเกณฑ์การตรวจจับรสชาติ/กลิ่นมาก น้ำมันในอากาศอัดก็สามารถทำให้รสชาติอาหารเสีย กระตุ้นสัญญาณเตือนสารก่อภูมิแพ้ และทำให้ต้องเรียกคืนสินค้าได้ ในการผลิตเนื้อสัตว์ ผลิตภัณฑ์นม และขนมอบ นี่คืออันตรายร้ายแรงต่อความปลอดภัยของอาหาร
ความชื้น:น้ำในอากาศอัดทำให้เกิดการเจริญเติบโตของจุลินทรีย์ โดยเฉพาะเชื้อราและแบคทีเรีย ในท่อส่งและจุดใช้งาน ในสภาพแวดล้อมการผลิตอาหารพร้อมรับประทาน นี่ถือเป็นความเสี่ยงต่อการปนเปื้อนทางชีวภาพ
อนุภาค:สนิม คราบตะกรันในท่อ และอนุภาคที่เกิดจากคอมเพรสเซอร์จะปนเปื้อนผลิตภัณฑ์และอาจทำให้เกิดความเสียหายต่ออุปกรณ์ในสายการบรรจุและการปิดผนึก
การปนเปื้อนของจุลินทรีย์:ท่อส่งอากาศอัดที่อุ่นและชื้นสามารถเป็นแหล่งสะสมของแบคทีเรียหลายชนิด รวมถึงลิสเตอเรียและซัลโมเนลลา ซึ่งเป็นปัญหาสำคัญสำหรับสภาพแวดล้อมการผลิตอาหารที่ต้องควบคุมอุณหภูมิ
มาตรฐานคุณภาพอากาศที่จำเป็นสำหรับการใช้งานในอุตสาหกรรมอาหาร
| ประเภทแอปพลิเคชัน | มาตรฐาน ISO 8573-1 | ข้อกำหนดสำคัญ | ระบบการรักษา |
| การสัมผัสโดยอ้อม (การทำความสะอาด การลำเลียง) | ชั้นเรียนที่ 2–3 | น้ำมัน < 0.1 มก./ลบ.ม., PDP −20°C | เครื่องอบแห้งแบบแช่เย็น + ตัวกรองแบบรวมตัว |
| การสัมผัสอาหารโดยตรง (บรรจุภัณฑ์ การบรรจุ) | ชั้นเรียนที่ 1 | น้ำมัน < 0.01 มก./ลบ.ม., PDP −40°C | เครื่องดูดความชื้น + ตัวกรอง 0.01 µm + คาร์บอน |
| ส่วนผสมอากาศ (การเติมอากาศ, การผสม CO₂) | คลาส 0 | น้ำมัน = 0, PDP < −40°C, ปลอดเชื้อ | คอมเพรสเซอร์แบบไร้น้ำมัน + ระบบกรองอากาศปลอดเชื้อ |
| อากาศหายใจสำหรับผู้ปฏิบัติงาน | EN 12021 | CO < 5 ppm, CO₂ < 500 ppm | ระบบจ่ายอากาศหายใจโดยเฉพาะ |
เอกสาร HACCP สำหรับโรงงานผลิตอาหารควรประกอบด้วย: การจำแนกคุณภาพอากาศอัดตามมาตรฐาน ISO 8573-1, แผนผังระบบบำบัดอากาศ, บันทึกการบำรุงรักษาสำหรับการเปลี่ยนไส้กรองและการซ่อมบำรุงเครื่องอบแห้ง และผลการทดสอบคุณภาพอากาศโดยหน่วยงานภายนอกเป็นระยะเอกสารเหล่านี้อาจถูกร้องขอในระหว่างการตรวจสอบลูกค้า การตรวจสอบการปฏิบัติตามข้อกำหนดของผู้ค้าปลีก (BRC, IFS, SQF) หรือการตรวจสอบจากหน่วยงานกำกับดูแล
การผลิตยา: การปฏิบัติตามมาตรฐาน GMP และการตรวจสอบคุณภาพอากาศ
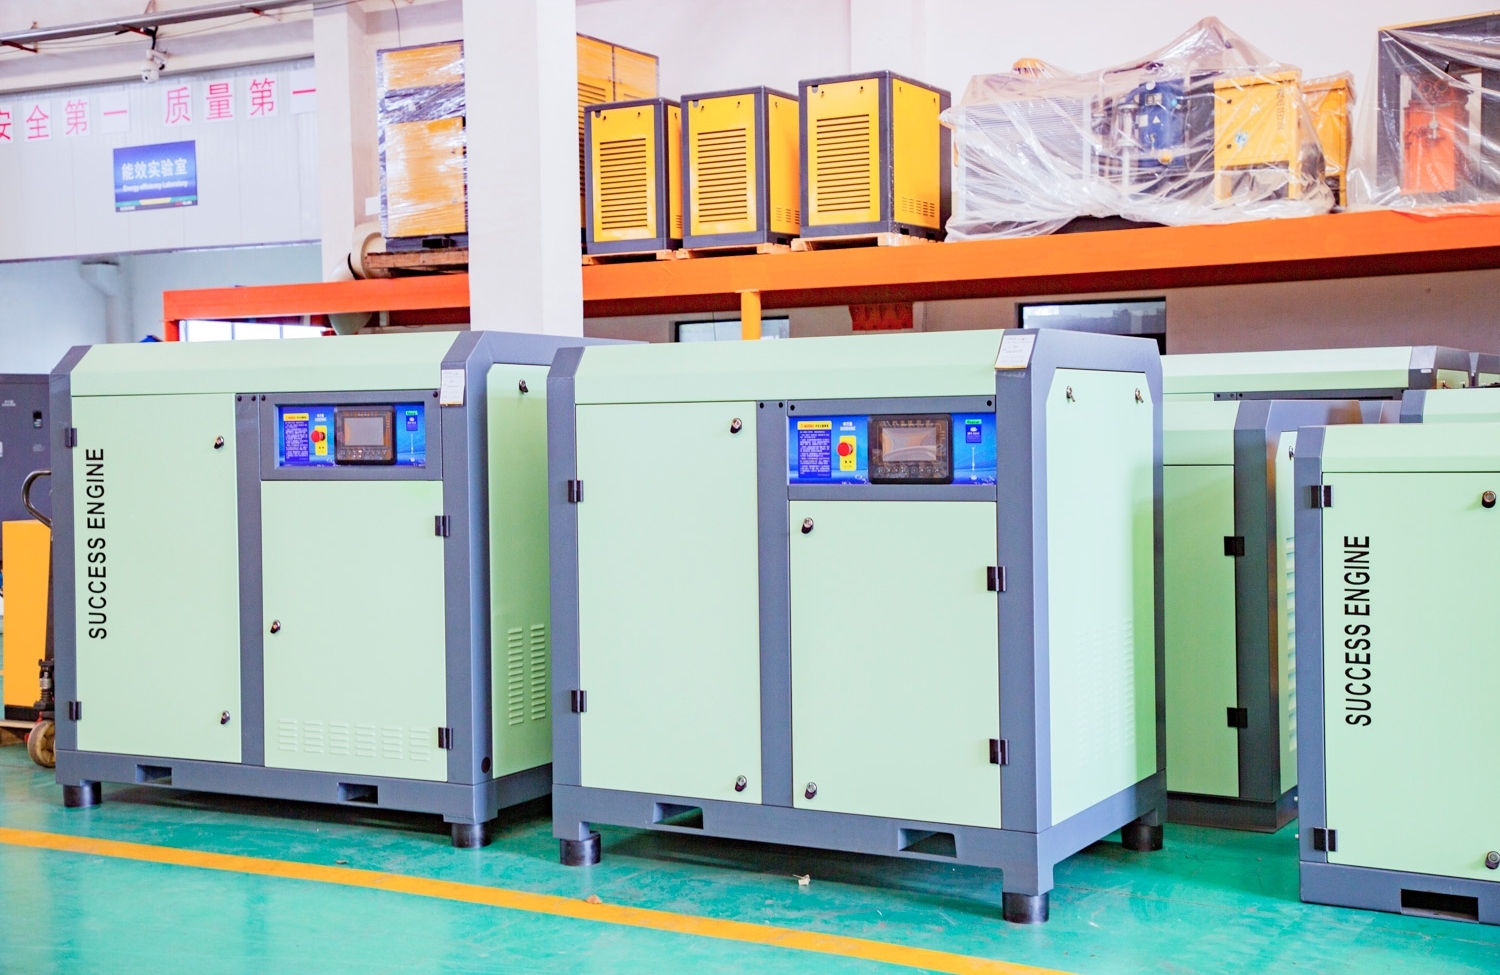
มาตรฐาน GMP ภาคผนวก 1 ของสหภาพยุโรป (ฉบับปรับปรุงปี 2022), ข้อกำหนด 21 CFR ส่วนที่ 211 ขององค์การอาหารและยาแห่งสหรัฐอเมริกา (US FDA) และแนวทางปฏิบัติที่ดีในการผลิตขององค์การอนามัยโลก (WHO) ล้วนระบุอย่างชัดเจนว่าอากาศอัดเป็นสาธารณูปโภคที่สำคัญยิ่งในการผลิตยา แตกต่างจากการผลิตอาหาร มาตรฐาน GMP สำหรับอุตสาหกรรมยาไม่เพียงแต่กำหนดคุณภาพอากาศที่จำเป็นเท่านั้น แต่ยังกำหนดให้มีการควบคุมอย่างเป็นทางการด้วยคุณสมบัติและการตรวจสอบความถูกต้องของระบบอัดอากาศเอง และการตรวจสอบอย่างต่อเนื่องพร้อมบันทึกผลลัพธ์
ข้อกำหนด GMP สำหรับอากาศอัดในอุตสาหกรรมยา
คุณสมบัติการออกแบบ (DQ):การออกแบบระบบอัดอากาศต้องได้รับการจัดทำเอกสารและชี้แจงเหตุผล โดยแสดงให้เห็นว่าระบบดังกล่าวตรงตามมาตรฐานคุณภาพอากาศที่กำหนดไว้สำหรับแต่ละจุดใช้งานอย่างไร
คุณสมบัติการติดตั้ง (IQ):ระบบที่ติดตั้งแล้วจะต้องได้รับการตรวจสอบเทียบกับข้อกำหนดการออกแบบ — การจัดวางท่อ การรับรองส่วนประกอบ และความครบถ้วนของเอกสาร
คุณสมบัติการปฏิบัติงาน (OQ):ต้องทดสอบระบบภายใต้สภาวะการทำงานจริงเพื่อยืนยันว่าระบบสามารถบรรลุคุณภาพอากาศตามที่กำหนด โดยทั่วไปจะทำการทดสอบ 3 จุด ซึ่งแต่ละจุดแสดงถึงสภาวะที่เลวร้ายที่สุด
คุณสมบัติการปฏิบัติงาน (PQ):การตรวจสอบคุณภาพอากาศอย่างต่อเนื่อง ซึ่งโดยทั่วไปจะเป็นการทดสอบโดยหน่วยงานภายนอกทุกไตรมาสหรือทุกครึ่งปี จะเป็นหลักฐานที่บันทึกไว้ว่าผลิตภัณฑ์เป็นไปตามมาตรฐานอย่างต่อเนื่องตลอดอายุการใช้งาน
| เอกสารประกอบการปฏิบัติตามมาตรฐาน GMP ที่จำเป็นต้องมี:ผู้ซื้อเครื่องอัดอากาศสำหรับโรงงานที่อยู่ภายใต้การกำกับดูแลของ GMP ควรขอเอกสารจากผู้จำหน่ายดังต่อไปนี้: ใบรับรอง ISO 9001 (ที่ยังไม่หมดอายุ และครอบคลุมทั้งการออกแบบและการผลิต), ใบรับรองความสอดคล้อง CE, ใบรับรองวัสดุสำหรับชิ้นส่วนที่สัมผัสกับผลิตภัณฑ์ทั้งหมด, รายงานการทดสอบการยอมรับจากโรงงาน (FAT) และแม่แบบโปรโตคอล IQ/OQ ของระบบเครื่องยนต์แห่งความสำเร็จเราจัดเตรียมเอกสาร GMP ฉบับสมบูรณ์สำหรับทุกคำสั่งซื้อคอมเพรสเซอร์ที่ตรงตามข้อกำหนดทางเภสัชกรรม |
สำหรับการใช้งานทางเภสัชกรรมคอมเพรสเซอร์แบบสกรูไร้น้ำมันถือเป็นข้อกำหนดที่ได้รับความนิยมมากกว่า นั่นคือ การกำจัดสิ่งปนเปื้อนไฮโดรคาร์บอนตั้งแต่ต้นทาง แทนที่จะพึ่งพาการกรองในขั้นตอนถัดไปซึ่งอาจเสื่อมสภาพไปตามเวลาISO 8573-1 คลาส 0การรับรองหมายความว่า อากาศอัดที่ออกมาจากคอมเพรสเซอร์ เมื่อทดสอบตามวิธีการทดสอบ ISO 8573 จะมีปริมาณน้ำมันต่ำกว่าขีดจำกัดขั้นต่ำที่ตรวจจับได้ ไม่ใช่เพียงแค่ต่ำกว่าขีดจำกัดสูงสุดที่กำหนดไว้ นี่เป็นข้อกำหนดเดียวที่ให้ความมั่นใจได้ในบริบทของการตรวจสอบความถูกต้องตามมาตรฐาน GMP
อุตสาหกรรมการผลิตอุปกรณ์อิเล็กทรอนิกส์และเซมิคอนดักเตอร์: การใช้งานระบบอัดอากาศที่ต้องการประสิทธิภาพสูงที่สุด
การผลิตแผ่นเวเฟอร์เซมิคอนดักเตอร์จะดำเนินการที่ขนาดของชิ้นส่วนต่ำกว่า 5 นาโนเมตรในปี 2026 ที่ระดับขนาดนี้ อนุภาคขนาดเล็กกว่าไมครอนเพียงอนุภาคเดียวในระบบจ่ายอากาศอัดสามารถสร้างความเสียหายทั่วทั้งแผ่นเวเฟอร์ ทำลายชิ้นส่วนที่มีมูลค่าหลายพันดอลลาร์ได้ในพริบตา ข้อกำหนดของอากาศอัดสำหรับโรงงานผลิตเซมิคอนดักเตอร์และสายการประกอบอุปกรณ์อิเล็กทรอนิกส์ขั้นสูงนั้นเข้มงวดที่สุดในบรรดาการใช้งานทางอุตสาหกรรมทั้งหมด และมีความเข้มงวดมากขึ้นเรื่อยๆ เนื่องจากขนาดของอุปกรณ์เล็ลง
| ประเภทการปนเปื้อน | ผลกระทบของเซมิคอนดักเตอร์ | มาตรฐานที่ต้องการ | วิธีการควบคุม |
| สเปรย์น้ำมัน | การปนเปื้อนบนพื้นผิว การปนเปื้อนข้ามของก๊าซในกระบวนการผลิต | มาตรฐาน ISO 8573-1 ระดับ 1 (< 0.01 มก./ลบ.ม.) | คอมเพรสเซอร์แบบไร้น้ำมัน + ตัวกรองดักจับอนุภาค |
| ความชื้น | การเกิดออกซิเดชัน, ความต้านทานการยึดเกาะล้มเหลว, ความไม่สม่ำเสมอของการกัดกร่อน | ระดับ 1 (−70°C PDP) | เครื่องอบแห้งแบบดูดความชื้นที่อุณหภูมิ -70°C |
| อนุภาคขนาด ≥ 0.1 µm | ข้อบกพร่องของออกไซด์ที่ประตู, การเชื่อมต่อของเส้นโลหะ | ระดับ 1 (< 0.1 µm) | ตัวกรองเมมเบรนแบบใช้ ณ จุดใช้งาน |
| ไอระเหยไฮโดรคาร์บอน | การปนเปื้อนของโฟโตเรซิสต์ กระแสรั่วไหล | น้ำมันทั้งหมดคลาส 1 | ถ่านกัมมันต์ + ตัวออกซิไดเซอร์เร่งปฏิกิริยา |
สำหรับงานด้านอิเล็กทรอนิกส์ที่ต่ำกว่าระดับ Class 1 ข้อกำหนดของระบบท่อส่งอากาศมีความสำคัญไม่แพ้ตัวคอมเพรสเซอร์เอง ท่อสแตนเลส 316L ขัดเงาด้วยไฟฟ้า ข้อต่อเชื่อมแบบวงโคจร และเครื่องอบแห้งแบบเมมเบรน ณ จุดใช้งานที่แต่ละจุดเชื่อมต่อเครื่องมือ เป็นมาตรฐานปฏิบัติในโรงงานผลิตเซมิคอนดักเตอร์ชั้นนำเครื่องยนต์แห่งความสำเร็จสามารถให้คำแนะนำเกี่ยวกับการออกแบบระบบกระจายอากาศบริสุทธิ์แบบครบวงจรสำหรับโรงงานผลิตอุปกรณ์อิเล็กทรอนิกส์ได้
อุตสาหกรรมยานยนต์และการผลิตทั่วไป: อากาศคุณภาพสูงเพื่อความน่าเชื่อถือในสายการผลิต
อุตสาหกรรมการผลิตยานยนต์เป็นภาคส่วนการใช้งานขั้นสุดท้ายที่ใหญ่ที่สุดสำหรับเครื่องอัดอากาศแบบสกรูหมุนทั่วโลก โดยคิดเป็นสัดส่วนประมาณ22% ของการใช้ลมอัดในภาคอุตสาหกรรมสายการประกอบชิ้นส่วนต้องการการจ่ายอากาศอย่างต่อเนื่องด้วยแรงดันคงที่ สำหรับเครื่องมือประกอบแบบใช้ลม อุปกรณ์ขับเคลื่อนหุ่นยนต์ การเติมลมยาง และการทดสอบเบรก ส่วนการทำงานในโรงพ่นสีก็ต้องการเช่นกันอากาศแห้ง ปราศจากน้ำมัน ระดับ ISO 2–3— การปนเปื้อนของน้ำมันทำให้สีเกิดฟองอากาศและยึดเกาะไม่ดี ซึ่งต้องเสียค่าใช้จ่ายในการแก้ไขใหม่หรือปฏิเสธสินค้า
ข้อกำหนดระบบอัดอากาศสำหรับยานยนต์ตามโซน
แผนกตัวถัง (ปั๊มขึ้นรูป, เชื่อม):อากาศที่ได้มาตรฐาน ISO Class 4 เพียงพอต่อความต้องการ โดยให้ความสำคัญกับความเสถียรและเวลาใช้งานมากกว่าความบริสุทธิ์ คอมเพรสเซอร์แบบใช้งานต่อเนื่องพร้อมระบบควบคุม VSD เพื่อรองรับความต้องการการเชื่อมจุดที่แปรผันได้
ร้านพ่นสี (การพ่นสี, การเตรียมพื้นผิว):มาตรฐาน ISO Class 2 ขั้นต่ำ — ปริมาณน้ำมัน < 0.1 มก./ลบ.ม., จุดคายตัว < −20°C การปนเปื้อนของน้ำมันใดๆ จะทำให้เกิดตำหนิที่มองเห็นได้บนพื้นผิว ซึ่งจำเป็นต้องพ่นสีใหม่ทั้งหมด
การประกอบขั้นสุดท้าย (เครื่องมือลม, การควบคุมแรงบิด):มาตรฐาน ISO ระดับ 3 — อากาศที่สะอาดและแห้งช่วยป้องกันการกัดกร่อนของเครื่องมือและรับประกันการส่งแรงบิดที่สม่ำเสมอจากอุปกรณ์ประกอบด้วยระบบลม
การเติมลมและทดสอบยาง:มาตรฐาน ISO ระดับ 4–5 ถือว่าเพียงพอ โดยปริมาตรและความสม่ำเสมอของแรงดันเป็นข้อกำหนดหลัก
ห้องทดสอบเครื่องยนต์:มาตรฐาน ISO Class 2 สำหรับอากาศที่ใช้ในการวัดความแม่นยำสูง การจ่ายอากาศที่มีอุณหภูมิคงที่นั้นมีความสำคัญอย่างยิ่งต่อการทดสอบไดนาโมมิเตอร์ที่แม่นยำ
คำถามและคำตอบ: ข้อกำหนดการปฏิบัติตามกฎระเบียบด้านอากาศอัดเฉพาะอุตสาหกรรม
ถาม:ต้องใช้มาตรฐานคุณภาพอากาศอัดระดับใดในกระบวนการผลิตอาหาร?
เอ:ระดับคุณภาพอากาศที่ต้องการขึ้นอยู่กับการใช้งาน สำหรับอากาศอัดที่สัมผัสกับผลิตภัณฑ์อาหารโดยตรง (การบรรจุ การห่อหุ้ม การเติมอากาศให้กับส่วนผสม) ต้องใช้มาตรฐาน ISO 8573-1 Class 1 หรือ Class 0 โดยมีปริมาณน้ำมันต่ำกว่า 0.01 มก./ลบ.ม. และจุดน้ำค้างที่ความดันต่ำกว่า -40°C สำหรับการสัมผัสทางอ้อม (การลำเลียง การทำความสะอาดภายนอก) โดยทั่วไปแล้ว Class 2–3 เป็นที่ยอมรับได้ สำหรับโรงงานที่ต้องการได้รับการรับรองความปลอดภัยด้านอาหาร BRC, IFS หรือ SQF มาตรฐานการตรวจสอบกำหนดให้ต้องมีเอกสารเกี่ยวกับการจำแนกคุณภาพอากาศอัด ข้อกำหนดระบบการบำบัดที่เป็นลายลักษณ์อักษร และหลักฐานการทดสอบคุณภาพอากาศอย่างสม่ำเสมอ
ถาม:กฎระเบียบกำหนดให้ต้องมีการตรวจสอบความถูกต้องตามมาตรฐาน GMP สำหรับระบบอัดอากาศหรือไม่?
เอ:ใช่แล้ว ในกระบวนการผลิตยาที่อยู่ภายใต้การกำกับดูแลของ EU GMP Annex 1, US FDA 21 CFR Part 211 และแนวทางปฏิบัติของ WHO GMP นั้น อากาศอัดที่ใช้ในพื้นที่การผลิตหรือสัมผัสโดยตรงกับผลิตภัณฑ์หรือพื้นผิวที่สัมผัสกับผลิตภัณฑ์ จัดเป็นสาธารณูปโภคที่สำคัญ หมายความว่าระบบอากาศอัดต้องได้รับการตรวจสอบคุณสมบัติอย่างเป็นทางการ (DQ, IQ, OQ) ก่อนใช้งานและต้องมีการตรวจสอบ (PQ) ตลอดกระบวนการผลิตเชิงพาณิชย์ ผลการตรวจสอบคุณภาพอากาศอัดควรถูกรวมไว้ในรายงานการตรวจสอบคุณภาพผลิตภัณฑ์ประจำปี การไม่ผ่านการตรวจสอบคุณสมบัติของระบบอากาศอัดเป็นข้อบกพร่องที่พบได้บ่อยในการตรวจสอบตามกฎระเบียบของสหภาพยุโรป
ถาม:คอมเพรสเซอร์แบบฉีดน้ำมันพร้อมตัวกรอง สามารถนำมาใช้ในงาน GMP ด้านเภสัชกรรมได้หรือไม่?
เอ:ในทางเทคนิคแล้วสามารถทำได้ — คอมเพรสเซอร์แบบฉีดน้ำมันที่มีตัวกรองแบบรวมตัวขนาด 0.01 ไมโครเมตรและถ่านกัมมันต์สามารถลดระดับน้ำมันตกค้างให้ต่ำกว่าระดับที่ตรวจจับได้เมื่อยังใหม่ อย่างไรก็ตาม เอกสารการตรวจสอบตามมาตรฐาน GMP ต้องคำนึงถึงการเสื่อมสภาพของตัวกรองเมื่อเวลาผ่านไป และระบบต้องรักษาประสิทธิภาพระดับ Class 1 ตลอดระยะเวลาการตรวจสอบภายใต้สภาวะที่เลวร้ายที่สุด (อัตราการไหลสูงสุด อุณหภูมิสูงสุด) บริษัทเภสัชกรรมหลายแห่งจึงเลือกใช้คอมเพรสเซอร์แบบไร้น้ำมันเพื่อขจัดความเสี่ยงนี้โดยสิ้นเชิงและลดความซับซ้อนของเอกสารหลักฐานการตรวจสอบ ความต้องการด้านกฎระเบียบในโรงงานที่ได้รับการตรวจสอบในสหภาพยุโรปนั้นเพิ่มมากขึ้นเรื่อยๆ สำหรับเทคโนโลยีไร้น้ำมันในพื้นที่การผลิตที่ปลอดเชื้อและปราศจากเชื้อ
ถาม:เครื่องอัดอากาศควรมีใบรับรองอะไรบ้างสำหรับตลาดส่งออกยา?
เอ:สำหรับงานด้านเภสัชกรรมในตลาดที่มีการควบคุม การรับรองที่สำคัญ ได้แก่ ISO 9001:2015 (ครอบคลุมการออกแบบและการผลิต), ใบรับรองความสอดคล้อง CE (ตลาดสหภาพยุโรป), ใบรับรองการทดสอบ ISO 8573-1 Class 0 สำหรับรุ่นที่ไม่ใช้น้ำมัน และใบรับรองวัสดุ (EN 10204 3.1 หรือ 3.2) สำหรับชิ้นส่วนสแตนเลสที่สัมผัสกับผลิตภัณฑ์ทั้งหมด สำหรับตลาดสหรัฐอเมริกา ลูกค้าในอุตสาหกรรมยาอาจร้องขอเอกสารสนับสนุน FDA Drug Master File (DMF) SUCCESS ENGINE จัดเตรียมเอกสาร GMP ครบวงจร รวมถึงโปรโตคอล FAT (Factory Acceptance Test), ใบรับรองวัสดุ และเอกสารแม่แบบ IQ/OQ
ถาม:มาตรฐานความบริสุทธิ์ของอากาศอัด ISO Class 0 และ ISO Class 1 แตกต่างกันอย่างไร?
เอ:มาตรฐาน ISO 8573-1 ระดับ 1 กำหนดขีดจำกัดสูงสุดสำหรับสารปนเปื้อนแต่ละประเภท ได้แก่ อนุภาค ≤ 0.1 µm (≤ 20,000 ต่อ m³), จุดน้ำค้างที่ความดัน ≤ −70°C และปริมาณน้ำมัน ≤ 0.01 mg/m³ ส่วนมาตรฐาน ISO ระดับ 0 กำหนดคุณภาพอากาศที่เข้มงวดกว่าระดับ 1 ในทั้งสามประเภท โดยข้อกำหนดที่แน่นอนจะตกลงกันระหว่างผู้ใช้งานและผู้จำหน่าย แต่ต้องสูงกว่าขีดจำกัดของระดับ 1 ในทางปฏิบัติ มาตรฐานระดับ 0 สามารถทำได้โดยใช้คอมเพรสเซอร์แบบไร้น้ำมันที่ผ่านการทดสอบแล้วว่ามีน้ำมันต่ำกว่าขีดจำกัดที่ตรวจจับได้ (โดยทั่วไป < 0.003 mg/m³ ตามวิธีการ ISO 8573-2) มาตรฐานระดับ 0 เป็นมาตรฐานที่จำเป็นสำหรับการสัมผัสอาหารโดยตรง การผลิตยาแบบปลอดเชื้อ และกระบวนการผลิตเซมิคอนดักเตอร์ที่สำคัญ
ถาม:ควรตรวจสอบคุณภาพอากาศอัดในโรงงานผลิตอาหารหรือยาบ่อยแค่ไหน?
เอ:สำหรับโรงงานผลิตยาที่ได้มาตรฐาน GMP การตรวจสอบคุณสมบัติการปฏิบัติงาน (PQ) อย่างต่อเนื่องมักจะดำเนินการทุกไตรมาสหรือครึ่งปีโดยห้องปฏิบัติการอิสระที่ได้รับการรับรอง โดยจะทดสอบจุดวิกฤตภายใต้สภาวะที่เลวร้ายที่สุด ผลลัพธ์จะถูกบันทึกไว้ในระบบการจัดการคุณภาพและทบทวนในการทบทวนคุณภาพผลิตภัณฑ์ประจำปี สำหรับระบบ HACCP ในการผลิตอาหาร ความถี่ในการทดสอบคุณภาพอากาศอัดจะขึ้นอยู่กับความเสี่ยง โดยทั่วไปจะดำเนินการปีละครั้งสำหรับการใช้งานที่สัมผัสทางอ้อม และทุกไตรมาสสำหรับอากาศที่สัมผัสอาหารโดยตรง วิธีการทดสอบควรเป็นไปตามมาตรฐาน ISO 8573-2 (ละอองน้ำมัน), ISO 8573-3 (ความชื้น) และ ISO 8573-4 (อนุภาค) SUCCESS ENGINE สามารถแนะนำห้องปฏิบัติการทดสอบที่ได้รับการรับรองในตลาดของคุณได้
ถาม:บริษัท SUCCESS ENGINE จำหน่ายคอมเพรสเซอร์ที่เหมาะสมสำหรับสภาพแวดล้อม ATEX (ป้องกันการระเบิด) หรือไม่?
เอ:ใช่แล้ว SUCCESS ENGINE จำหน่ายเครื่องอัดอากาศแบบสกรูหมุนที่ได้รับการรับรองมาตรฐาน ATEX โซน 1 และโซน 2 สำหรับอุตสาหกรรมการแปรรูปน้ำมันและก๊าซ การผลิตสารเคมี และสภาพแวดล้อมที่เกี่ยวข้องกับการจัดการตัวทำละลาย ซึ่งอาจมีบรรยากาศที่อาจเกิดการระเบิดได้ เครื่องอัดอากาศที่ได้รับการรับรองมาตรฐาน ATEX มีมอเตอร์ป้องกันการระเบิด แผงควบคุมที่ปลอดภัยจากประกายไฟ สายพานและส่วนประกอบภายในป้องกันไฟฟ้าสถิต และการจำแนกอุณหภูมิพื้นผิวเป็น T3 หรือ T4 เครื่องอัดอากาศ ATEX ทุกเครื่องมาพร้อมกับเอกสารรับรองความสอดคล้องกับข้อกำหนด ATEX Directive 2014/34/EU และสามารถใช้งานร่วมกับเครื่องอบแห้งและตัวกรองที่ได้รับการรับรองมาตรฐาน ATEX เพื่อสร้างระบบอัดอากาศที่สมบูรณ์แบบตามข้อกำหนดของโซนต่างๆ ได้
เกี่ยวกับ SUCCESS ENGINE — โซลูชันอากาศอัดเฉพาะอุตสาหกรรม
เครื่องยนต์แห่งความสำเร็จ(บริษัท เซี่ยงไฮ้ ซัคเซส เอ็นจิ้น คอมเพรสเซอร์ จำกัด)บริษัทของเราจัดจำหน่ายเครื่องอัดอากาศแบบสกรูหมุนที่ได้รับการรับรอง และระบบบำบัดอากาศอัดแบบครบวงจร ให้แก่ลูกค้าในอุตสาหกรรมอาหาร ยา อิเล็กทรอนิกส์ ยานยนต์ และน้ำมันและก๊าซ ทั่วทั้งยุโรป ตะวันออกกลาง เอเชียใต้ และเอเชียตะวันออกเฉียงใต้ ผลิตภัณฑ์ของเราได้รับการรับรองมาตรฐาน ISO 9001, ISO 14001, ISO 45001, CE และ CCS โดยมีรุ่นที่ไม่ใช้น้ำมันที่ได้รับการรับรองมาตรฐาน ISO 8573-1 Class 0 เราจัดเตรียมเอกสารการปฏิบัติตามข้อกำหนดอย่างครบถ้วนสำหรับงานในอุตสาหกรรมที่มีการควบคุม และให้คำปรึกษาด้านวิศวกรรมการใช้งานโดยไม่คิดค่าใช้จ่าย
วันที่เผยแพร่: 20 กรกฎาคม 2569