لا تتساوى جميع أنواع الهواء المضغوط في الجودة، ولا تستطيع جميع الصناعات قبول نفس مستوى جودة الهواء. ففي صناعة الأغذية، قد تؤدي دفعة واحدة ملوثة بهواء مضغوط ملوث بالزيت إلى سحب المنتج من السوق بتكلفة ملايين الدولارات. أما في صناعة الأدوية،ممارسات التصنيع الجيدة (GMP)تُلزم اللوائح بالتحقق الرسمي من جودة الهواء المضغوط وتوثيقها. في صناعة الإلكترونيات وأشباه الموصلات، تتسبب الجسيمات متناهية الصغر في الهواء المضغوط في ارتفاع معدلات العيوب، مما يؤدي إلى انخفاض حاد في إنتاجية خطوط تصنيع الرقائق الإلكترونية التي تُقدر قيمتها بمئات الملايين من الدولارات. يقدم هذا الدليل لمهندسي المصانع ومديري الجودة وفرق المشتريات إطارًا واضحًا خاصًا بكل قطاع لاختيار أنظمة الهواء المضغوط واعتمادها في أكثر القطاعات تطلبًا في عام 2026.
| 10.7 مليار دولار سوق معدات معالجة الهواء المضغوط 2026 | 62% اعتماد ضواغط خالية من الزيت في قطاعي الأدوية والأغذية | الفئة 0 معيار النقاء ISO 8573-1 - المعيار الإلزامي للتلامس المباشر مع الطعام |
صناعة الأغذية والمشروبات: الهواء كمكون أساسي في العملية
بموجب مبادئ نظام تحليل المخاطر ونقاط التحكم الحرجة (HACCP) ولائحة سلامة الأغذية للاتحاد الأوروبي (EC) 852/2004، يُصنف الهواء المضغوط الذي يلامس مباشرة المنتجات الغذائية أو أسطح تغليف الأغذية أو معدات ملامسة الأغذية على أنهمكون من مكونات تصنيع الأغذيةتخضع لنفس ضوابط التلوث المطبقة على الماء أو ثاني أكسيد الكربون أو النيتروجين المستخدم في الإنتاج. وهذا يحول جودة الهواء المضغوط من تفضيل تشغيلي إلى أمر أساسي.متطلبات الامتثال القانوني.
مخاطر التلوث في إنتاج الأغذية باستخدام الهواء المضغوط
التلوث النفطي:حتى عند تركيز 1 ملغم/م³ - وهو أعلى بكثير من عتبة الكشف عن الطعم/الرائحة - يمكن للزيت الموجود في الهواء المضغوط أن يُفسد النكهة، ويُطلق تنبيهات الحساسية، ويتسبب في سحب المنتجات من الأسواق. في إنتاج اللحوم والألبان والمخبوزات، يُعد هذا خطرًا جسيمًا على سلامة الغذاء.
رُطُوبَة:يُسبب الماء السائل الموجود في الهواء المضغوط نموًا ميكروبيًا، وخاصة العفن والبكتيريا، في أنابيب التوزيع وعند نقاط الاستخدام. وفي البيئات التي تُنتج الأطعمة الجاهزة للأكل، يُمثل هذا خطرًا للتلوث البيولوجي.
الجسيمات:يؤدي الصدأ وقشور الأنابيب والجسيمات المشتقة من الضاغط إلى تلوث المنتج ويمكن أن يتسبب في تلف المعدات في خطوط التعبئة والتغليف
التلوث الميكروبي:يمكن أن تؤوي أنابيب الهواء المضغوط الدافئة والرطبة بكتيريا تشمل الليستيريا والسالمونيلا - وهو مصدر قلق بالغ لبيئات إنتاج الأغذية في سلسلة التبريد.
معايير جودة الهواء المطلوبة لتطبيقات الأغذية
| نوع التطبيق | ISO 8573-1 الفئة | المتطلبات الأساسية | نظام العلاج |
| الاتصال غير المباشر (التنظيف، النقل) | الصف الثاني - الثالث | زيت < 0.1 ملغم/م³، PDP −20°C | مجفف الثلاجة + فلتر التجميع |
| التلامس المباشر مع الطعام (التعبئة والتغليف) | الصف الأول | زيت < 0.01 ملغم/م³، نقطة الذوبان عند -40 درجة مئوية | مجفف بمادة مجففة + مرشح 0.01 ميكرومتر + كربون |
| الهواء المكون (التهوية، خلط ثاني أكسيد الكربون) | الفئة 0 | الزيت = 0، درجة حرارة الذوبان < -40 درجة مئوية، معقم | ضاغط خالٍ من الزيت + ترشيح معقم |
| هواء للتنفس للمشغلين | EN 12021 | أول أكسيد الكربون < 5 جزء في المليون، ثاني أكسيد الكربون < 500 جزء في المليون | نظام هواء تنفس مخصص |
ينبغي أن تتضمن وثائق نظام تحليل المخاطر ونقاط التحكم الحرجة (HACCP) لمنشأة إنتاج الأغذية ما يلي: تصنيف جودة الهواء المضغوط وفقًا للمعيار ISO 8573-1، ومخطط نظام المعالجة، وسجلات الصيانة الخاصة باستبدال المرشحات وصيانة المجففات، ونتائج اختبارات جودة الهواء الدورية التي تجريها جهات خارجيةقد يتم طلب هذه السجلات أثناء عمليات تدقيق العملاء، أو عمليات التحقق من امتثال تجار التجزئة (BRC، IFS، SQF)، أو عمليات التفتيش التنظيمية.
التصنيع الدوائي: الامتثال لممارسات التصنيع الجيدة والتحقق من جودة الهواء
يتناول الملحق 1 من معايير التصنيع الجيد للاتحاد الأوروبي (المعدل عام 2022)، والجزء 211 من قانون اللوائح الفيدرالية الأمريكية (21 CFR Part 211)، وإرشادات منظمة الصحة العالمية بشأن ممارسات التصنيع الجيد، الهواء المضغوط بشكل صريح باعتباره عنصرًا أساسيًا في صناعة الأدوية. وعلى عكس إنتاج الأغذية، لا تقتصر ممارسات التصنيع الجيد للأدوية على تحديد جودة الهواء المطلوبة فحسب، بل تتطلب أيضًا إجراءات رسمية.التأهيل والتحققنظام الهواء المضغوط نفسه، والمراقبة المستمرة مع توثيق النتائج.
متطلبات ممارسات التصنيع الجيدة للهواء المضغوط في صناعة الأدوية
مؤهلات التصميم (DQ):يجب توثيق تصميم نظام الهواء المضغوط وتبريره، مع توضيح كيفية استيفائه لفئة جودة الهواء المحددة لكل نقطة استخدام.
تأهيل التركيب (IQ):يجب التحقق من النظام المُثبَّت وفقًا لمواصفات التصميم - تخطيط الأنابيب، وشهادة المكونات، واكتمال الوثائق.
التأهيل التشغيلي (OQ):يجب اختبار النظام في ظروف التشغيل للتأكد من أنه يحقق جودة الهواء المحددة، وعادةً ما يتم ذلك في ثلاث نقاط اختبار تمثل أسوأ الظروف.
تأهيل الأداء (PQ):توفر مراقبة جودة الهواء المستمرة - والتي عادةً ما تكون اختبارات ربع سنوية أو نصف سنوية من طرف ثالث - دليلاً موثقاً على الامتثال المستمر طوال دورة حياة المنتج
| الوثائق المطلوبة وفقًا لممارسات التصنيع الجيدة (GMP):ينبغي على مشتري الأدوية الذين يبحثون عن ضواغط للمرافق الخاضعة للوائح GMP أن يطلبوا من مورديهم ما يلي: شهادة ISO 9001 (سارية المفعول، مع نطاق يغطي التصميم والتصنيع)، وإعلان المطابقة CE، وشهادات المواد لجميع مكونات التلامس مع المنتج، وتقرير اختبار القبول في المصنع (FAT)، ونموذج بروتوكول IQ/OQ للنظام.محرك النجاحيتم توفير حزمة توثيق كاملة لممارسات التصنيع الجيدة مع كل طلب ضاغط بمواصفات صيدلانية. |
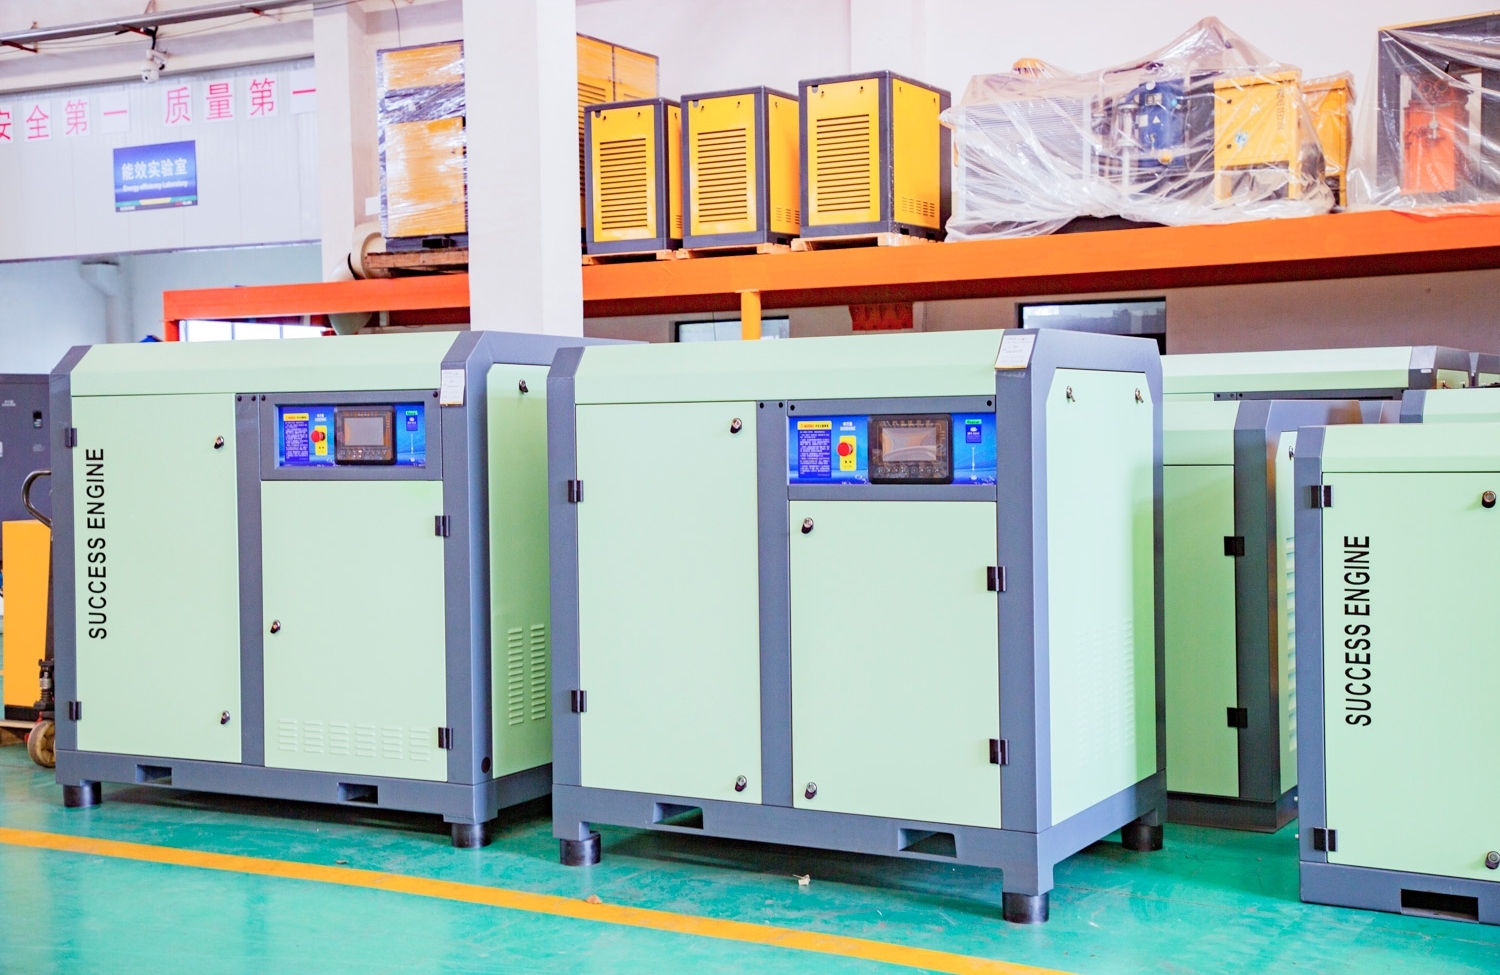
للاستخدامات الصيدلانية،ضواغط لولبية خالية من الزيتتُعد هذه المواصفات هي المفضلة - القضاء على التلوث الهيدروكربوني من المصدر بدلاً من الاعتماد على الترشيح في المراحل اللاحقة الذي يمكن أن يتدهور بمرور الوقت.ISO 8573-1 الفئة 0تعني الشهادة أن ناتج الهواء المضغوط للضاغط، عند اختباره وفقًا لطرق اختبار ISO 8573، يحتوي على زيت بنسبة أقل من الحد الأدنى للكشف - وليس فقط أقل من الحد الأقصى المحدد. هذه هي المواصفة الوحيدة التي توفر اليقين في سياق التحقق من صحة ممارسات التصنيع الجيدة (GMP).
صناعة الإلكترونيات وأشباه الموصلات: أكثر تطبيقات الهواء المضغوط تطلبًا
ستُصنّع رقائق أشباه الموصلات بأحجام مكونات تقل عن 5 نانومترات بحلول عام 2026. عند هذا الحجم، يمكن لجزيء واحد دون الميكرون في الهواء المضغوط أن يُحدث عيوبًا في الرقاقة بأكملها، مُتلفًا مكونات تُقدّر قيمتها بآلاف الدولارات في لحظات. تُعدّ مواصفات الهواء المضغوط في مصانع أشباه الموصلات وخطوط تجميع الإلكترونيات المتقدمة الأكثر صرامة في أي تطبيق صناعي، وقد ازدادت هذه الصرامة مع تصغير أبعاد الأجهزة.
| نوع التلوث | تأثير أشباه الموصلات | المعيار المطلوب | طريقة التحكم |
| رذاذ الزيت | التلوث السطحي، والتلوث المتبادل لغازات العمليات | ISO 8573-1 الفئة 1 (< 0.01 ملغم/م³) | ضاغط خالٍ من الزيت + فلتر تجميع |
| رُطُوبَة | الأكسدة، فشل الالتصاق المقاوم، عدم انتظام الحفر | الفئة 1 (−70°C PDP) | مجفف مواد مجففة حتى -70 درجة مئوية |
| الجسيمات ≥ 0.1 ميكرومتر | عيوب أكسيد البوابة، وتوصيل خطوط المعادن | الفئة 1 (< 0.1 ميكرومتر) | مرشح غشائي للاستخدام المباشر |
| بخار الهيدروكربون | تلوث المادة المقاومة للضوء، تيار التسرب | زيت كامل من الفئة 1 | الكربون المنشط + المؤكسد التحفيزي |
بالنسبة لتطبيقات الإلكترونيات التي تقل عن الفئة 1، تُعدّ مواصفات أنابيب التوزيع بنفس أهمية الضاغط نفسه. وتُعتبر أنابيب الفولاذ المقاوم للصدأ 316L المصقولة كهربائياً، والوصلات الملحومة باللحام المداري، ومجففات الأغشية عند كل وصلة أداة، ممارسات قياسية في مصانع أشباه الموصلات الرائدة.محرك النجاحيمكنني تقديم المشورة بشأن تصميم نظام توزيع الهواء النظيف الكامل لمرافق تصنيع الإلكترونيات.
صناعة السيارات والتصنيع العام: هواء عالي الأداء لضمان موثوقية خطوط الإنتاج
تُعد صناعة السيارات أكبر قطاع استخدام نهائي منفرد لضواغط الهواء اللولبية الدوارة على مستوى العالم، حيث تمثل ما يقرب من22% من استهلاك الهواء المضغوط الصناعيتتطلب خطوط التجميع إمدادًا مستمرًا بالهواء المضغوط بضغط ثابت لتشغيل أدوات التجميع الهوائية، والمحركات الروبوتية، ونفخ الإطارات، واختبار الفرامل. كما تتطلب عمليات ورش الطلاء إمدادًا مستمرًا بالهواء المضغوط بضغط ثابت لتشغيل أدوات التجميع الهوائية، والمحركات الروبوتية، ونفخ الإطارات، واختبار الفرامل.هواء جاف خالٍ من الزيت من الفئة ISO 2-3— يتسبب التلوث بالزيت في ظهور عيوب تشبه عين السمكة في الطلاء وفشل الالتصاق مما يتطلب إعادة عمل مكلفة أو رفض المنتج.
متطلبات نظام الهواء المضغوط للسيارات حسب المنطقة
ورشة إصلاح هياكل السيارات (الختم، اللحام):هواء من الفئة ISO 4 كافٍ؛ مع إعطاء الأولوية للاستقرار ووقت التشغيل على حساب النقاء - ضواغط للتشغيل المستمر مع تحكم VSD لتلبية متطلبات اللحام النقطي المتغيرة
ورشة طلاء (تطبيق الرش، تحضير السطح):الحد الأدنى للفئة ISO 2 - محتوى الزيت < 0.1 ملغم/م³، PDP < -20 درجة مئوية. أي تلوث بالزيت يُسبب عيوبًا سطحية مرئية تتطلب إعادة طلاء كاملة.
التجميع النهائي (الأدوات الهوائية، التحكم في عزم الدوران):الفئة ISO 3 — الهواء النظيف والجاف يمنع تآكل الأدوات ويضمن توصيل عزم دوران ثابت من معدات التجميع الهوائية
نفخ الإطارات واختبارها:يكفي استخدام معيار ISO من الفئة 4-5؛ حيث يُعد ثبات الحجم والضغط من المتطلبات الأساسية.
خلايا اختبار المحرك:هواء قياس دقيق من الفئة الثانية وفقًا لمعيار ISO؛ إمداد مستقر حراريًا أمر بالغ الأهمية لاختبارات الدينامومتر الدقيقة
أسئلة وأجوبة: الامتثال لمعايير الهواء المضغوط الخاصة بالصناعة
س:ما هي فئة جودة الهواء المضغوط المطلوبة لتصنيع الأغذية؟
أ:تعتمد الفئة المطلوبة على التطبيق. بالنسبة للهواء المضغوط الذي يلامس المنتجات الغذائية مباشرةً (التعبئة، التغليف، تهوية المكونات)، يُشترط استخدام الفئة 1 أو 0 وفقًا لمعيار ISO 8573-1، أي أن يكون محتوى الزيت أقل من 0.01 ملغم/م³ ونقطة ندى الضغط أقل من -40 درجة مئوية. أما بالنسبة للتلامس غير المباشر (النقل، التنظيف الخارجي)، فإن الفئة 2 أو 3 مقبولة عمومًا. بالنسبة للمنشآت التي تسعى للحصول على شهادات سلامة الأغذية من BRC أو IFS أو SQF، تتطلب معايير التدقيق توثيق تصنيف جودة الهواء المضغوط، ومواصفات مكتوبة لنظام المعالجة، وإثبات إجراء اختبارات دورية لجودة الهواء.
س:هل يتطلب النظام التحقق من صحة نظام الهواء المضغوط وفقًا لممارسات التصنيع الجيدة (GMP)؟
أ:نعم، في صناعة الأدوية الخاضعة للوائح الملحق 1 من معايير التصنيع الجيد للاتحاد الأوروبي، والجزء 211 من قانون اللوائح الفيدرالية الأمريكية (21 CFR Part 211)، وإرشادات منظمة الصحة العالمية بشأن التصنيع الجيد، يُصنف الهواء المضغوط المستخدم في مناطق التصنيع أو الملامس مباشرةً للمنتج أو أسطح التلامس مع المنتج كمرفق حيوي. وهذا يعني ضرورة تأهيل نظام الهواء المضغوط رسميًا (DQ، IQ، OQ) قبل استخدامه ومراقبته (PQ) طوال فترة التصنيع التجاري. يجب تضمين نتائج جودة الهواء المضغوط في مراجعة جودة المنتج السنوية. ويُعدّ عدم تأهيل نظام الهواء المضغوط من الملاحظات المتكررة في عمليات التفتيش الرقابية للاتحاد الأوروبي.
س:هل يمكن استخدام ضاغط هواء مزود بمرشحات وحقن الزيت في تطبيقات التصنيع الدوائي وفقًا لممارسات التصنيع الجيدة (GMP)؟
أ:هذا ممكن تقنيًا - إذ يمكن لضواغط حقن الزيت المزودة بترشيح تجميعي بدقة 0.01 ميكرومتر بالإضافة إلى الكربون المنشط أن تحقق مستويات زيت متبقية أقل من الحدود القابلة للكشف عند استخدامها لأول مرة. مع ذلك، يجب أن تراعي وثائق التحقق من ممارسات التصنيع الجيدة (GMP) تدهور المرشح بمرور الوقت، ويجب أن يحافظ النظام على أداء الفئة 1 طوال فترة التحقق في أسوأ الظروف (أقصى تدفق، أقصى درجة حرارة). تُحدد العديد من شركات الأدوية ضواغط خالية من الزيت للقضاء على هذا الخطر تمامًا وتبسيط حزمة أدلة التحقق. يتزايد تفضيل الجهات التنظيمية في المنشآت الخاضعة لتفتيش الاتحاد الأوروبي لتقنية خالية من الزيت في مناطق التصنيع المعقمة وغير المعقمة.
س:ما هي الشهادات التي يجب أن يحملها ضاغط الهواء المضغوط لأسواق تصدير الأدوية؟
أ:بالنسبة للتطبيقات الصيدلانية في الأسواق الخاضعة للتنظيم، تشمل الشهادات الرئيسية ما يلي: ISO 9001:2015 (التي تغطي التصميم والتصنيع)، وإعلان المطابقة CE (لأسواق الاتحاد الأوروبي)، وشهادة اختبار ISO 8573-1 من الفئة 0 للنماذج الخالية من الزيت، وشهادات المواد (EN 10204 3.1 أو 3.2) لجميع مكونات الفولاذ المقاوم للصدأ الملامسة للمنتج. بالنسبة للسوق الأمريكية، قد يطلب العميل الصيدلاني وثائق دعم ملف إدارة الأدوية الرئيسي (DMF) من إدارة الغذاء والدواء الأمريكية. توفر SUCCESS ENGINE حزمة وثائق GMP كاملة تتضمن بروتوكولات اختبار القبول في المصنع (FAT)، وشهادات المواد، ووثائق نموذج IQ/OQ.
س:ما الفرق بين فئة ISO 0 وفئة ISO 1 لنقاء الهواء المضغوط؟
أ:تحدد المواصفة القياسية ISO 8573-1 الفئة 1 الحدود القصوى لكل فئة من فئات الملوثات: الجسيمات ≤ 0.1 ميكرومتر (≤ 20,000 جسيم لكل متر مكعب)، ونقطة ندى الضغط ≤ -70 درجة مئوية، ومحتوى الزيت ≤ 0.01 ملغم/متر مكعب. أما الفئة 0 من المواصفة القياسية ISO، فتُعرَّف بأنها جودة هواء أكثر صرامة من الفئة 1 في جميع الفئات الثلاث - ويتم الاتفاق على المواصفات الدقيقة بين المستخدم والمورد، ولكن يجب أن تتجاوز حدود الفئة 1. عمليًا، يتم تحقيق الفئة 0 بواسطة ضواغط خالية من الزيت، حيث تُظهر الاختبارات وجود الزيت فيها أقل من الحدود القابلة للكشف (عادةً < 0.003 ملغم/متر مكعب وفقًا لطريقة ISO 8573-2). تُعد الفئة 0 المعيار المطلوب للتلامس المباشر مع الأغذية، وتصنيع الأدوية المعقم، وعمليات أشباه الموصلات الحساسة.
س:كم مرة ينبغي اختبار جودة الهواء المضغوط في منشأة غذائية أو صيدلانية؟
أ:بالنسبة لمرافق التصنيع الدوائي المتوافقة مع معايير التصنيع الجيد (GMP)، تُجرى عادةً مراقبة تأهيل الأداء (PQ) بشكل دوري كل ثلاثة أشهر أو كل ستة أشهر بواسطة مختبر معتمد تابع لجهة خارجية، حيث تُختبر النقاط الحرجة في أسوأ الظروف. تُوثّق النتائج في نظام إدارة الجودة وتُراجع في مراجعة جودة المنتج السنوية. أما بالنسبة لأنظمة تحليل المخاطر ونقاط التحكم الحرجة (HACCP) في صناعة الأغذية، فيُحدد تواتر اختبار جودة الهواء المضغوط بناءً على مستوى المخاطر - عادةً سنويًا للتطبيقات التي تتطلب تلامسًا غير مباشر، وكل ثلاثة أشهر للهواء الملامس للأغذية مباشرةً. يجب أن تتبع طرق الاختبار معايير ISO 8573-2 (رذاذ الزيت)، وISO 8573-3 (الرطوبة)، وISO 8573-4 (الجسيمات). بإمكان شركة SUCCESS ENGINE التوصية بمختبرات اختبار معتمدة في منطقتكم.
س:هل تقوم شركة SUCCESS ENGINE بتوريد ضواغط مناسبة للبيئات المقاومة للانفجار (ATEX)؟
أ:نعم. تُوفر شركة SUCCESS ENGINE ضواغط هواء لولبية دوارة معتمدة من ATEX للمنطقتين 1 و2، مُخصصة لمعالجة النفط والغاز، والتصنيع الكيميائي، وبيئات التعامل مع المذيبات التي قد تحتوي على أجواء قابلة للانفجار. تتميز الوحدات المُصنفة وفقًا لمعايير ATEX بمحركات مقاومة للانفجار، ولوحات تحكم آمنة ذاتيًا، وأحزمة ومكونات داخلية مضادة للكهرباء الساكنة، وتصنيف درجة حرارة السطح إلى T3 أو T4. جميع وحدات ATEX مُرفقة بإعلان مطابقة لتوجيه ATEX 2014/34/EU، ويمكن دمجها مع مجففات وفلاتر مُصنفة وفقًا لمعايير ATEX لأنظمة هواء مضغوط مُتكاملة ومتوافقة مع معايير المنطقة.
نبذة عن SUCCESS ENGINE - حلول الهواء المضغوط الخاصة بالصناعة
محرك النجاح(شركة شنغهاي سكسيس لضواغط المحركات المحدودة)نُورّد ضواغط هواء لولبية دوارة معتمدة وأنظمة معالجة هواء مضغوط متكاملة لعملاء في قطاعات الأغذية والأدوية والإلكترونيات والسيارات والنفط والغاز في جميع أنحاء أوروبا والشرق الأوسط وجنوب آسيا وجنوب شرق آسيا. منتجاتنا معتمدة وفقًا لمعايير ISO 9001 وISO 14001 وISO 45001 وCE وCCS، مع توفر نماذج خالية من الزيت وفقًا لمعيار ISO 8573-1 الفئة 0. نوفر حزم توثيق امتثال كاملة لتطبيقات الصناعات الخاضعة للتنظيم، ونقدم استشارات هندسية تطبيقية مجانية.
تاريخ النشر: 20 يوليو 2026