Nie każde sprężone powietrze jest takie samo — i nie wszystkie branże mogą zaakceptować tę samą jakość powietrza. W przetwórstwie żywności pojedyncza partia zanieczyszczona sprężonym powietrzem zanieczyszczonym olejem może spowodować wycofanie produktu z rynku, którego koszty sięgają milionów. W przemyśle farmaceutycznymGMP (Dobra Praktyka Produkcyjna)Przepisy wymagają formalnej walidacji i dokumentowania jakości sprężonego powietrza. W elektronice i produkcji półprzewodników, cząstki submikronowe w sprężonym powietrzu powodują wskaźniki defektów, które obniżają wydajność linii płytek półprzewodnikowych o wartości setek milionów dolarów. Niniejszy przewodnik zapewnia inżynierom zakładów, kierownikom ds. jakości i zespołom ds. zaopatrzenia jasne, branżowe ramy doboru i certyfikacji systemów sprężonego powietrza w najbardziej wymagających sektorach w 2026 roku.
| 10,7 mld dolarów Rynek urządzeń do uzdatniania sprężonego powietrza 2026 | 62% Wdrażanie sprężarek bezolejowych w sektorze farmaceutycznym i spożywczym | Klasa 0 Norma czystości ISO 8573-1 – obowiązkowa norma dotycząca bezpośredniego kontaktu z żywnością |
Produkcja żywności i napojów: powietrze jako składnik procesu
Zgodnie z zasadami HACCP (Analiza zagrożeń i krytyczne punkty kontroli) oraz rozporządzeniem UE w sprawie bezpieczeństwa żywności (WE) 852/2004 sprężone powietrze mające bezpośredni kontakt z produktami spożywczymi, powierzchniami opakowań żywności lub urządzeniami mającymi kontakt z żywnością jest klasyfikowane jakoskładnik procesu spożywczego— podlegają tym samym kontrolom zanieczyszczeń, co woda, CO₂ czy azot używane w produkcji. Dzięki temu jakość sprężonego powietrza zmienia się z preferencji operacyjnej wwymóg zgodności z przepisami prawnymi.
Ryzyko zanieczyszczenia w produkcji żywności Sprężone powietrze
Zanieczyszczenie olejem:Nawet przy stężeniu 1 mg/m³ – znacznie powyżej progu wykrywalności smaku/zapachu – olej w sprężonym powietrzu może zanieczyścić smak, wywołać ostrzeżenia o alergenach i spowodować wycofanie produktu z rynku. W produkcji mięsa, nabiału i pieczywa stanowi to poważne zagrożenie dla bezpieczeństwa żywności.
Wilgoć:Woda w stanie ciekłym w sprężonym powietrzu powoduje rozwój mikroorganizmów – zwłaszcza pleśni i bakterii – w rurociągach dystrybucyjnych i w punktach poboru. W środowiskach produkujących żywność gotową do spożycia stanowi to ryzyko skażenia biologicznego.
Cząstki stałe:Rdza, kamień rurowy i cząstki pochodzące ze sprężarki zanieczyszczają produkt i mogą spowodować uszkodzenie urządzeń w liniach napełniania i uszczelniania
Zanieczyszczenie mikrobiologiczne:Ciepłe, wilgotne rurociągi sprężonego powietrza mogą być siedliskiem bakterii, w tym Listerii i Salmonelli, co stanowi poważny problem w środowiskach produkcji żywności w łańcuchu chłodniczym
Wymagane normy jakości powietrza dla zastosowań spożywczych
| Typ aplikacji | Klasa ISO 8573-1 | Kluczowe wymagania | System leczenia |
| Kontakt pośredni (czyszczenie, przenoszenie) | Klasa 2–3 | Olej < 0,1 mg/m³, PDP −20°C | Suszarka chłodnicza + filtr koalescencyjny |
| Bezpośredni kontakt z żywnością (pakowanie, napełnianie) | Klasa 1 | Olej < 0,01 mg/m³, PDP −40°C | Osuszacz adsorpcyjny + filtr 0,01µm + węgiel |
| Powietrze składowe (napowietrzanie, mieszanie CO₂) | Klasa 0 | Olej = 0, PDP < −40°C, sterylny | Kompresor bezolejowy + filtracja sterylna |
| Powietrze do oddychania dla operatorów | EN 12021 | CO < 5 ppm, CO₂ < 500 ppm | Dedykowany system powietrza do oddychania |
Dokumentacja HACCP dla zakładu produkującego żywność powinna obejmować: klasyfikację jakości sprężonego powietrza zgodnie z normą ISO 8573-1, schemat układu oczyszczania, dokumentację konserwacji dotyczącą wymiany filtrów i serwisowania suszarki orazwyniki okresowych badań jakości powietrza przeprowadzanych przez strony trzecieO te dane można poprosić podczas audytów klientów, kontroli zgodności sprzedawców detalicznych (BRC, IFS, SQF) lub inspekcji regulacyjnych.
Produkcja farmaceutyczna: zgodność z GMP i walidacja jakości powietrza
Załącznik 1 do GMP UE (zmieniony w 2022 r.), część 211 21 CFR amerykańskiej Agencji ds. Żywności i Leków (FDA) oraz wytyczne Dobrej Praktyki Wytwarzania WHO jednoznacznie określają sprężone powietrze jako kluczowe narzędzie w produkcji farmaceutycznej. W przeciwieństwie do produkcji żywności, GMP dla przemysłu farmaceutycznego nie tylko definiuje wymaganą jakość powietrza, ale także wymaga formalnych procedur.kwalifikacja i walidacjasamego układu sprężonego powietrza oraz bieżący monitoring z udokumentowanymi wynikami.
Wymagania GMP dla sprężonego powietrza farmaceutycznego
Kwalifikacja projektu (DQ):Projekt układu sprężonego powietrza musi być udokumentowany i uzasadniony, pokazując, w jaki sposób spełnia on określoną klasę jakości powietrza dla każdego punktu użytkowania
Kwalifikacja instalacyjna (IQ):Zainstalowany system musi zostać zweryfikowany pod kątem zgodności ze specyfikacją projektu — układem rurociągów, certyfikacją komponentów i kompletnością dokumentacji
Kwalifikacja operacyjna (OQ):System musi zostać przetestowany w warunkach roboczych, aby potwierdzić, że osiąga on określoną jakość powietrza, zwykle w trzech punktach testowych reprezentujących najgorsze możliwe warunki
Kwalifikacje wykonawcze (PQ):Ciągły monitoring jakości powietrza — zazwyczaj kwartalny lub półroczny test przeprowadzany przez stronę trzecią — zapewnia udokumentowane dowody ciągłej zgodności z przepisami przez cały cykl życia produktu
| Wymagana dokumentacja GMP:Nabywcy produktów farmaceutycznych, którzy zaopatrują się w kompresory dla zakładów podlegających regulacjom GMP, powinni zwrócić się do swoich dostawców z prośbą o: certyfikat ISO 9001 (aktualny, obejmujący projektowanie i produkcję), deklarację zgodności CE, certyfikaty materiałowe dla wszystkich komponentów mających kontakt z produktem, raport z fabrycznego testu odbiorczego (FAT) oraz szablon protokołu IQ/OQ systemu.SILNIK SUKCESUzapewnia kompletny pakiet dokumentacji GMP przy każdym zamówieniu sprężarki o specyfikacji farmaceutycznej. |
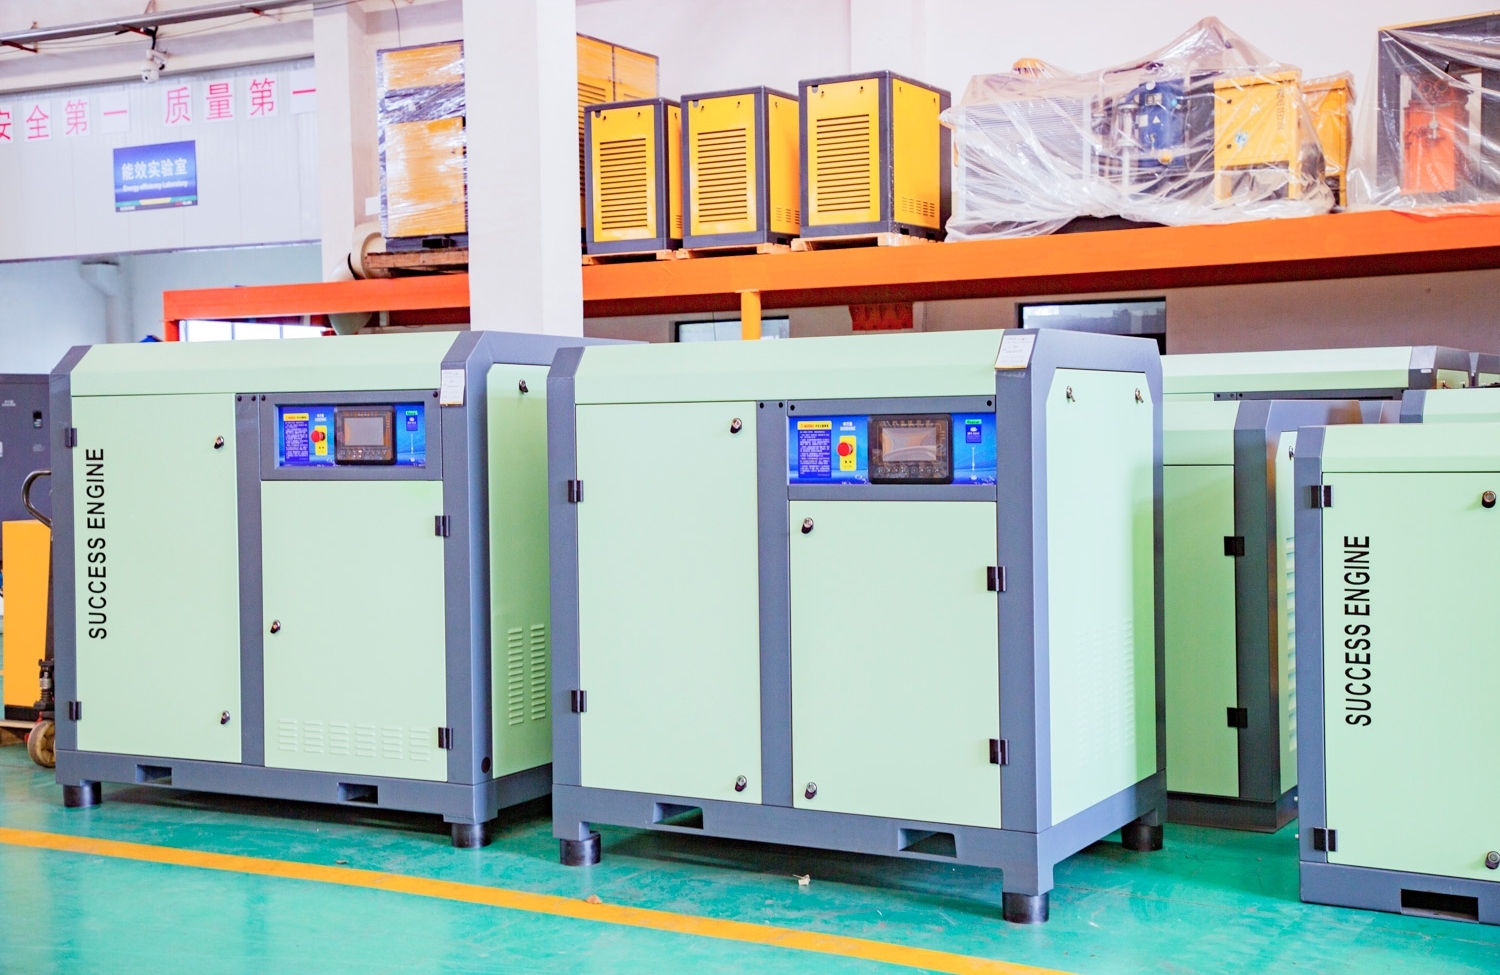
Do zastosowań farmaceutycznych,sprężarki śrubowe bezolejowesą preferowaną specyfikacją — eliminują zanieczyszczenia węglowodorami u źródła, zamiast polegać na filtracji w dalszej części procesu, która z czasem może ulegać degradacji.ISO 8573-1 Klasa 0Certyfikacja oznacza, że sprężone powietrze wytwarzane przez sprężarkę, testowane zgodnie z metodami testowymi ISO 8573, zawiera olej poniżej minimalnej wykrywalnej granicy — a nie jedynie poniżej zdefiniowanego maksimum. Jest to jedyna specyfikacja, która daje pewność w kontekście walidacji GMP.
Produkcja elektroniki i półprzewodników: najbardziej wymagające zastosowanie sprężonego powietrza
Produkcja płytek półprzewodnikowych w 2026 roku będzie odbywać się przy rozmiarach elementów poniżej 5 nanometrów. W tej skali pojedyncza cząsteczka submikronowa w sprężonym powietrzu może spowodować defekty w całym waflu, niszcząc komponenty warte tysiące dolarów w ciągu kilku chwil. Specyfikacje dotyczące sprężonego powietrza dla fabryk półprzewodników i linii montażowych zaawansowanej elektroniki są najbardziej rygorystyczne w każdym zastosowaniu przemysłowym — i stały się jeszcze bardziej wymagające wraz ze zmniejszaniem się geometrii urządzeń.
| Rodzaj zanieczyszczenia | Wpływ półprzewodników | Wymagany standard | Metoda kontroli |
| Aerozol olejowy | Zanieczyszczenie powierzchni, zanieczyszczenie krzyżowe gazów procesowych | ISO 8573-1 Klasa 1 (< 0,01 mg/m³) | Kompresor bezolejowy + filtr koalescencyjny |
| Wilgoć | Utlenianie, odporność na uszkodzenia adhezyjne, nierównomierne trawienie | Klasa 1 (−70°C PDP) | Suszarka pochłaniająca wilgoć do −70°C |
| Cząsteczki ≥ 0,1 µm | Wady tlenkowe bramek, mostkowanie linii metalowych | Klasa 1 (< 0,1 µm) | Filtr membranowy do punktów poboru |
| Pary węglowodorów | Zanieczyszczenie fotorezystem, prąd upływu | Olej całkowity klasy 1 | Węgiel aktywny + utleniacz katalityczny |
W przypadku zastosowań elektronicznych poniżej Klasy 1, specyfikacja rurociągów dystrybucyjnych ma równie duże znaczenie, co sam kompresor. Elektropolerowane rury ze stali nierdzewnej 316L, złącza spawane orbitalnie oraz membranowe osuszacze punktowe przy każdym złączu narzędzi są standardową praktyką w wiodących fabrykach półprzewodników.SILNIK SUKCESUmoże doradzić w zakresie kompletnego projektu systemu dystrybucji czystego powietrza dla zakładów produkujących urządzenia elektroniczne.
Motoryzacja i produkcja ogólna: Powietrze o wysokiej wydajności zapewniające niezawodność linii produkcyjnej
Produkcja samochodów to największy na świecie sektor, w którym do produkcji sprężarek śrubowych zużywa się najwięcej pojedynczych produktów, na który przypada około22% zużycia sprężonego powietrza w przemyśleLinie montażowe wymagają ciągłego dopływu powietrza o stabilnym ciśnieniu do pneumatycznych narzędzi montażowych, siłowników robotów, pompowania opon i testowania hamulców. Operacje w lakierni wymagająKlasa ISO 2–3, bezolejowe, suche powietrze— zanieczyszczenie olejem powoduje wady w postaci „rybiego oka” na farbie oraz utratę przyczepności, co wymaga kosztownych poprawek lub odrzucenia.
Wymagania dotyczące układów sprężonego powietrza w pojazdach samochodowych według strefy
Blacharstwo (tłoczenie, spawanie):Klasa 4 ISO, odpowiednia dla powietrza; stabilność i dostępność priorytetem ponad czystość — sprężarki o pracy ciągłej z regulacją VSD dla zmiennego zapotrzebowania na spawanie punktowe
Lakiernia (nakładanie natryskowe, przygotowanie powierzchni):Minimalna klasa ISO 2 — zawartość oleju < 0,1 mg/m³, PDP < −20°C. Każde zanieczyszczenie olejem powoduje widoczne wady powierzchni, wymagające ponownego pełnego lakierowania.
Montaż końcowy (narzędzia pneumatyczne, kontrola momentu obrotowego):Klasa ISO 3 — czyste, suche powietrze zapobiega korozji narzędzi i zapewnia stały moment obrotowy dostarczany przez urządzenia do montażu pneumatycznego
Pompowanie opon i testowanie:Klasa ISO 4–5 odpowiednia; podstawowymi wymaganiami są spójność objętości i ciśnienia
Komórki testowe silnika:Klasa ISO 2 dla precyzyjnego pomiaru powietrza; zasilanie o stabilnej temperaturze jest kluczowe dla dokładnych testów dynamometrycznych
Pytania i odpowiedzi: Zgodność z przepisami branżowymi dotyczącymi sprężonego powietrza
Q:Jaka klasa jakości sprężonego powietrza jest wymagana w produkcji żywności?
A:Wymagana klasa zależy od zastosowania. W przypadku sprężonego powietrza mającego bezpośredni kontakt z produktami spożywczymi (napełnianie, pakowanie, napowietrzanie składników), wymagana jest klasa 1 lub klasa 0 zgodnie z normą ISO 8573-1 – zawartość oleju poniżej 0,01 mg/m³ i ciśnieniowy punkt rosy poniżej −40°C. W przypadku kontaktu pośredniego (transport, czyszczenie zewnętrzne) zazwyczaj akceptowalna jest klasa 2–3. W przypadku zakładów ubiegających się o certyfikat bezpieczeństwa żywności BRC, IFS lub SQF, standardy audytu wymagają udokumentowanej klasyfikacji jakości sprężonego powietrza, pisemnej specyfikacji systemu uzdatniania oraz dowodu regularnych badań jakości powietrza.
Q:Czy przepisy wymagają walidacji GMP układu sprężonego powietrza?
A:Tak — w produkcji farmaceutycznej regulowanej zgodnie z Załącznikiem 1 do Wytycznych Dobrej Praktyki Wytwarzania UE, częścią 211 Kodeksu Przepisów Federalnych ds. Żywności i Leków (FDA) USA oraz wytycznymi Dobrej Praktyki Wytwarzania WHO, sprężone powietrze używane w obszarach produkcyjnych lub w bezpośrednim kontakcie z produktem lub powierzchniami mającymi z nim kontakt jest klasyfikowane jako krytyczne. Oznacza to, że system sprężonego powietrza musi przejść formalną kwalifikację (DQ, IQ, OQ) przed użyciem i być monitorowany (PQ) w całym procesie produkcji komercyjnej. Wyniki jakości sprężonego powietrza powinny być uwzględniane w corocznym przeglądzie jakości produktu. Brak kwalifikacji systemu sprężonego powietrza jest powtarzającym się zjawiskiem podczas inspekcji regulacyjnych UE.
Q:Czy sprężarkę wtryskową oleju z filtrami można stosować w zastosowaniach farmaceutycznych zgodnych z GMP?
A:Jest to technicznie wykonalne — sprężarki z wtryskiem oleju, filtracją koalescencyjną 0,01 µm i węglem aktywnym mogą osiągać poziom oleju resztkowego poniżej wykrywalnych limitów, gdy są nowe. Jednakże dokumentacja walidacyjna GMP musi uwzględniać degradację filtrów w czasie, a system musi utrzymywać wydajność Klasy 1 przez cały okres walidacji w najgorszych warunkach (maksymalny przepływ, maksymalna temperatura). Wiele firm farmaceutycznych zaleca stosowanie sprężarek bezolejowych, aby całkowicie wyeliminować to ryzyko i uprościć pakiet dowodów walidacyjnych. W zakładach kontrolowanych przez UE przepisy coraz częściej preferują technologię bezolejową w obszarach produkcji sterylnej i aseptycznej.
Q:Jakie certyfikaty powinien posiadać kompresor sprężonego powietrza przeznaczony na eksport produktów farmaceutycznych?
A:W przypadku zastosowań farmaceutycznych na rynkach regulowanych, kluczowe certyfikaty to: ISO 9001:2015 (obejmujący projektowanie i produkcję), Deklaracja Zgodności CE (rynki UE), certyfikat badania ISO 8573-1 klasy 0 dla modeli bezolejowych oraz certyfikaty materiałowe (EN 10204 3.1 lub 3.2) dla wszystkich elementów ze stali nierdzewnej mających kontakt z produktem. Na rynku amerykańskim klient farmaceutyczny może zażądać dokumentacji uzupełniającej FDA Drug Master File (DMF). SUCCESS ENGINE oferuje kompletny pakiet dokumentacji GMP, w tym protokoły FAT (Factory Acceptance Test), certyfikaty materiałowe oraz szablony dokumentacji IQ/OQ.
Q:Jaka jest różnica pomiędzy klasą ISO 0 a klasą ISO 1 w zakresie czystości sprężonego powietrza?
A:Norma ISO 8573-1 Klasa 1 określa maksymalne limity dla każdej kategorii zanieczyszczeń: cząstki ≤ 0,1 µm (≤ 20 000 na m³), ciśnieniowy punkt rosy ≤ −70°C i zawartość oleju ≤ 0,01 mg/m³. Klasa ISO 0 jest definiowana jako jakość powietrza bardziej rygorystyczna niż Klasa 1 we wszystkich trzech kategoriach — dokładna specyfikacja jest uzgadniana między użytkownikiem a dostawcą, ale musi przekraczać limity Klasy 1. W praktyce Klasa 0 jest osiągana przez sprężarki bezolejowe, których testy wykazują zawartość oleju poniżej wykrywalnych limitów (zwykle < 0,003 mg/m³ zgodnie z metodą ISO 8573-2). Klasa 0 jest wymaganym standardem dla bezpośredniego kontaktu z żywnością, aseptycznej produkcji farmaceutycznej i krytycznych procesów półprzewodnikowych.
Q:Jak często należy kontrolować jakość sprężonego powietrza w zakładzie spożywczym lub farmaceutycznym?
A:W zakładach farmaceutycznych spełniających wymogi GMP, stały monitoring kwalifikacji wydajności (PQ) jest zazwyczaj przeprowadzany kwartalnie lub półrocznie przez akredytowane laboratorium zewnętrzne, a punkty krytyczne są testowane w najgorszych możliwych warunkach. Wyniki są dokumentowane w systemie zarządzania jakością i weryfikowane w ramach corocznego przeglądu jakości produktu (Roczny Przegląd Jakości Produktu). W systemach HACCP dla przemysłu spożywczego częstotliwość badań jakości sprężonego powietrza zależy od ryzyka – zazwyczaj raz w roku w przypadku zastosowań z pośrednim kontaktem z żywnością i raz na kwartał w przypadku zastosowań z bezpośrednim kontaktem z żywnością. Metody badań powinny być zgodne z normami ISO 8573-2 (aerozole olejowe), ISO 8573-3 (wilgoć) i ISO 8573-4 (cząstki stałe). SUCCESS ENGINE może polecić akredytowane laboratoria badawcze na Twoim rynku.
Q:Czy SUCCESS ENGINE dostarcza sprężarki odpowiednie do stosowania w środowiskach ATEX (przeciwwybuchowych)?
A:Tak. SUCCESS ENGINE dostarcza sprężarki śrubowe powietrza z certyfikatem ATEX dla stref 1 i 2, przeznaczone do przetwórstwa ropy naftowej i gazu, produkcji chemicznej oraz pracy z rozpuszczalnikami, w których mogą występować atmosfery wybuchowe. Urządzenia z certyfikatem ATEX posiadają silniki przeciwwybuchowe, iskrobezpieczne panele sterowania, pasy antystatyczne i komponenty wewnętrzne oraz klasyfikację temperaturową powierzchni T3 lub T4. Wszystkie urządzenia ATEX są dostarczane z deklaracją zgodności z dyrektywą ATEX 2014/34/UE i mogą być łączone z osuszaczami i filtrami z certyfikatem ATEX, tworząc kompletne systemy sprężonego powietrza zgodne z wymaganiami strefowymi.
O SUCCESS ENGINE — rozwiązania w zakresie sprężonego powietrza dostosowane do konkretnych branż
SILNIK SUKCESU(Shanghai Success Engine Compressor Co., Ltd.)Dostarcza certyfikowane sprężarki śrubowe i kompletne systemy uzdatniania sprężonego powietrza klientom z branży spożywczej, farmaceutycznej, elektronicznej, motoryzacyjnej oraz naftowo-gazowej w Europie, na Bliskim Wschodzie, w Azji Południowej i Południowo-Wschodniej. Nasza oferta produktów posiada certyfikaty ISO 9001, ISO 14001, ISO 45001, CE i CCS, a modele bezolejowe są dostępne w klasie 0 wg ISO 8573-1. Oferujemy pełne pakiety dokumentacji zgodności dla regulowanych zastosowań przemysłowych oraz bezpłatne konsultacje inżynieryjne w zakresie aplikacji.
Czas publikacji: 20-07-2026