Druckluft ist nicht gleich Druckluft – und nicht alle Branchen können dieselbe Luftqualität akzeptieren. In der Lebensmittelverarbeitung kann eine einzige durch ölverunreinigte Druckluft kontaminierte Charge einen Produktrückruf auslösen, der Millionen kostet. In der pharmazeutischen Herstellung,GMP (Gute Herstellungspraxis)Vorschriften schreiben vor, dass die Qualität von Druckluft formal validiert und dokumentiert werden muss. In der Elektronik- und Halbleiterfertigung verursachen submikronäre Partikel in Druckluft hohe Defektraten, die die Ausbeute von Waferlinien im Wert von Hunderten Millionen Dollar erheblich mindern. Dieser Leitfaden bietet Anlageningenieuren, Qualitätsmanagern und Einkaufsteams einen klaren branchenspezifischen Rahmen für die Auswahl und Zertifizierung von Druckluftsystemen in den anspruchsvollsten Sektoren des Jahres 2026.
| 10,7 Milliarden US-Dollar Markt für Druckluftaufbereitungsanlagen 2026 | 62 % Einführung ölfreier Kompressoren in der Pharma- und Lebensmittelbranche | Klasse 0 ISO 8573-1 Reinheit – der verbindliche Standard für den direkten Lebensmittelkontakt |
Lebensmittel- und Getränkeherstellung: Luft als Prozessbestandteil
Nach den HACCP-Grundsätzen (Hazard Analysis and Critical Control Points) und der EU-Lebensmittelverordnung (EG) Nr. 852/2004 wird Druckluft, die direkt mit Lebensmitteln, Lebensmittelverpackungen oder Lebensmittelkontaktgeräten in Berührung kommt, als … eingestuft.Lebensmittelzutat— unterliegt denselben Kontaminationskontrollen wie Wasser, CO₂ oder Stickstoff, die in der Produktion verwendet werden. Dadurch wird die Druckluftqualität von einer betrieblichen Präferenz zu einerGesetzliche Anforderungen.
Kontaminationsrisiken bei der Lebensmittelproduktion Druckluft
Ölverschmutzung:Selbst bei einer Konzentration von 1 mg/m³ – weit oberhalb der Geschmacks- und Geruchsschwelle – kann Öl in Druckluft den Geschmack beeinträchtigen, Allergenwarnungen auslösen und Produktrückrufe verursachen. In der Fleisch-, Milch- und Backwarenproduktion stellt dies ein gravierendes Lebensmittelsicherheitsrisiko dar.
Feuchtigkeit:Flüssiges Wasser in Druckluft begünstigt mikrobielles Wachstum – insbesondere von Schimmelpilzen und Bakterien – in den Verteilerleitungen und an den Verbrauchsstellen. In Betrieben, die verzehrfertige Lebensmittel herstellen, stellt dies ein Risiko biologischer Kontamination dar.
Feinstaub:Rost, Ablagerungen in Rohrleitungen und vom Kompressor stammende Partikel verunreinigen das Produkt und können in Abfüll- und Dichtungsanlagen zu Anlagenschäden führen.
Mikrobielle Kontamination:Warme, feuchte Druckluftleitungen können Bakterien wie Listerien und Salmonellen beherbergen – ein kritisches Problem für Kühlketten in der Lebensmittelproduktion.
Erforderliche Luftqualitätsstandards für Lebensmittelanwendungen
| Anwendungsart | ISO 8573-1 Klasse | Hauptanforderung | Behandlungssystem |
| Indirekter Kontakt (Reinigung, Transport) | Klasse 2–3 | Öl < 0,1 mg/m³, PDP −20 °C | Kühltrockner + Koaleszenzfilter |
| Direkter Lebensmittelkontakt (Verpackung, Abfüllung) | Klasse 1 | Öl < 0,01 mg/m³, PDP −40 °C | Trockenmitteltrockner + 0,01µm-Filter + Aktivkohle |
| Zutat Luft (Belüftung, CO₂-Beimischung) | Klasse 0 | Öl = 0, PDP < −40°C, steril | Ölfreier Kompressor + Sterilfiltration |
| Atemluft für Bediener | EN 12021 | CO < 5 ppm, CO₂ < 500 ppm | Spezielles Atemluftsystem |
Die HACCP-Dokumentation für einen Lebensmittelproduktionsbetrieb sollte Folgendes umfassen: Druckluftqualitätsklassifizierung gemäß ISO 8573-1, Schema des Aufbereitungssystems, Wartungsaufzeichnungen für Filterwechsel und Trocknerwartung, undErgebnisse regelmäßiger Luftqualitätsprüfungen durch DritteDiese Aufzeichnungen können im Rahmen von Kundenaudits, Händler-Compliance-Prüfungen (BRC, IFS, SQF) oder behördlichen Inspektionen angefordert werden.
Pharmazeutische Herstellung: GMP-Konformität und Validierung der Luftqualität
Die EU-GMP-Richtlinien Anhang 1 (überarbeitet 2022), die US-amerikanische FDA-Richtlinie 21 CFR Teil 211 und die WHO-Leitlinien für Gute Herstellungspraxis (GMP) behandeln Druckluft explizit als kritischen Bestandteil der pharmazeutischen Produktion. Anders als in der Lebensmittelproduktion definiert die pharmazeutische GMP nicht nur die erforderliche Luftqualität, sondern schreibt auch formale Standards vor.Qualifizierung und Validierungdes Druckluftsystems selbst und die laufende Überwachung mit dokumentierten Ergebnissen.
GMP-Anforderungen für pharmazeutische Druckluft
Designqualifizierung (DQ):Die Auslegung des Druckluftsystems muss dokumentiert und begründet werden, wobei nachzuweisen ist, dass es die vorgegebene Luftqualitätsklasse für jeden Einsatzort erfüllt.
Installationsqualifizierung (IQ):Das installierte System muss anhand der Konstruktionsspezifikation überprüft werden – Rohrleitungsplan, Komponentenzertifizierung und Vollständigkeit der Dokumentation.
Operative Qualifizierung (OQ):Das System muss unter Betriebsbedingungen getestet werden, um zu bestätigen, dass es die spezifizierte Luftqualität erreicht, typischerweise an drei Testpunkten, die den ungünstigsten Fall darstellen.
Leistungsqualifizierung (PQ):Die kontinuierliche Überwachung der Luftqualität – in der Regel vierteljährliche oder halbjährliche Prüfungen durch Dritte – liefert dokumentierte Nachweise für die fortlaufende Einhaltung der Vorschriften während des gesamten Produktlebenszyklus.
| Erforderliche GMP-Dokumentation:Pharmazeutische Einkäufer, die Kompressoren für GMP-regulierte Anlagen beschaffen, sollten von ihrem Lieferanten Folgendes anfordern: ein aktuelles ISO 9001-Zertifikat, dessen Geltungsbereich Konstruktion und Herstellung umfasst, eine CE-Konformitätserklärung, Materialzertifikate für alle produktberührenden Komponenten, einen Werksabnahmeprüfungsbericht (FAT) sowie eine Vorlage für ein System-IQ/OQ-Protokoll.ERFOLGSMOTORWir liefern mit jeder Bestellung eines Kompressors nach pharmazeutischen Spezifikationen ein vollständiges GMP-Dokumentationspaket. |
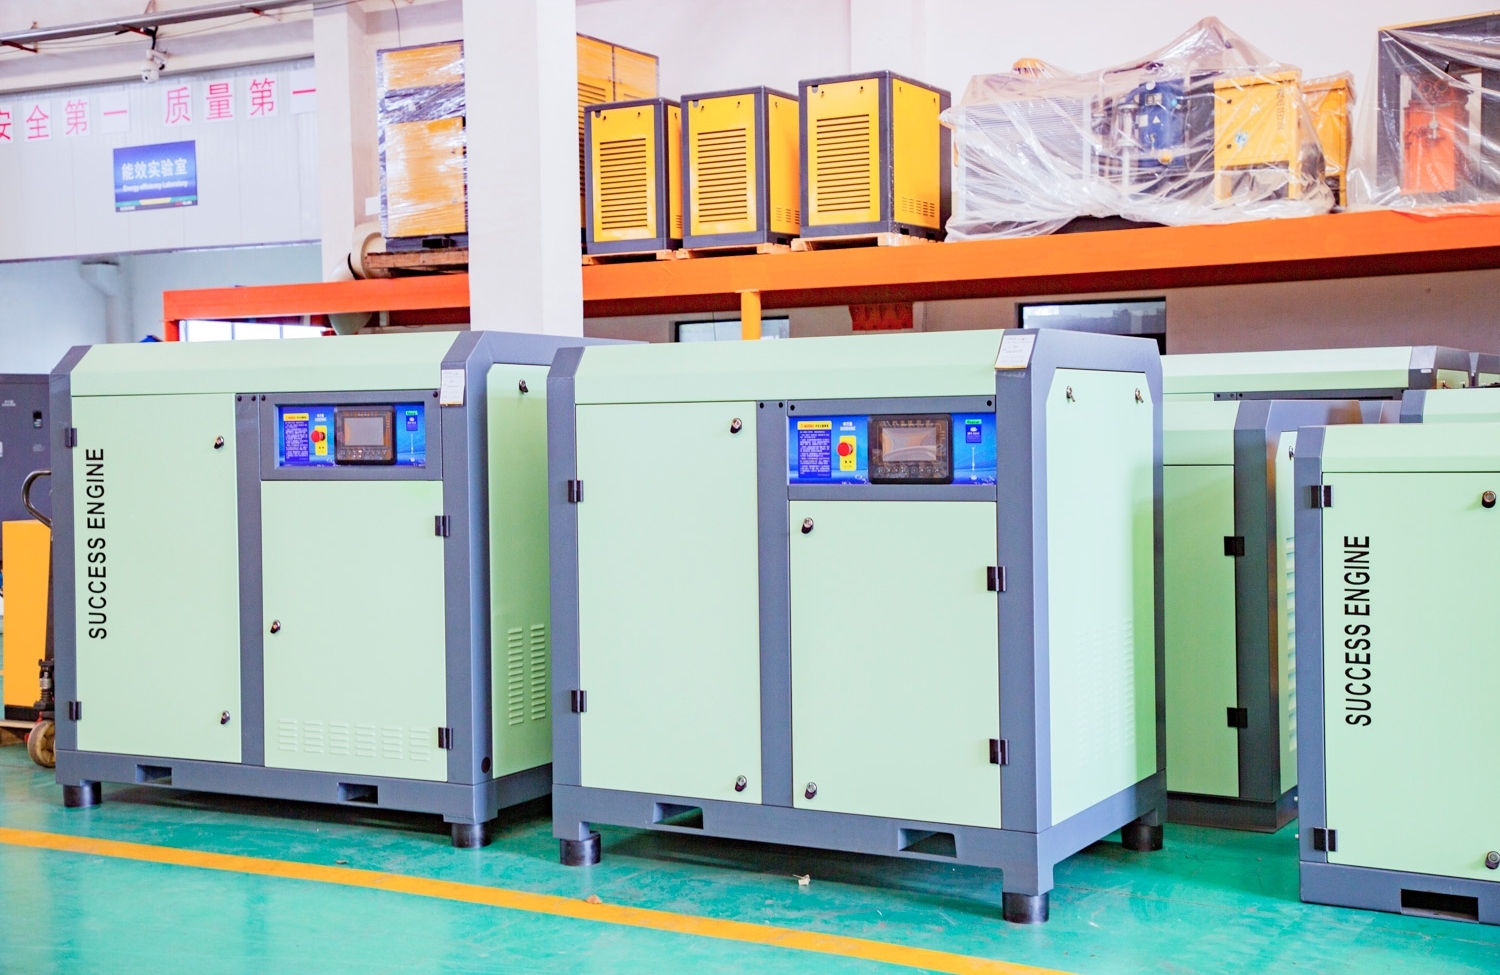
Für pharmazeutische Anwendungenölfreie Schraubenkompressorenist die bevorzugte Spezifikation – die Beseitigung von Kohlenwasserstoffverunreinigungen an der Quelle anstatt sich auf nachgelagerte Filtration zu verlassen, die sich mit der Zeit verschlechtern kann.ISO 8573-1 Klasse 0Die Zertifizierung bedeutet, dass die Druckluft des Kompressors, geprüft nach ISO 8573, Öl unterhalb der Nachweisgrenze enthält – nicht nur unterhalb eines definierten Höchstwertes. Dies ist die einzige Spezifikation, die im Kontext der GMP-Validierung Gewissheit bietet.
Elektronik- und Halbleiterfertigung: Die anspruchsvollste Druckluftanwendung
Die Halbleiterwaferfertigung wird 2026 mit Strukturgrößen unter 5 Nanometern erfolgen. In diesem Bereich kann ein einzelnes Submikronpartikel in der Druckluftversorgung Defekte auf einem gesamten Wafer verursachen und Bauteile im Wert von Tausenden von Dollar innerhalb von Augenblicken zerstören. Die Druckluftspezifikationen für Halbleiterfabriken und moderne Elektronikfertigungslinien sind die strengsten aller industriellen Anwendungen – und haben sich mit der Miniaturisierung der Bauelemente noch weiter verschärft.
| Kontaminationsart | Halbleitereinfluss | Erforderlicher Standard | Kontrollmethode |
| Öl-Aerosol | Oberflächenverunreinigung, Kreuzkontamination durch Prozessgase | ISO 8573-1 Klasse 1 (< 0,01 mg/m³) | Ölfreier Kompressor + Koaleszenzfilter |
| Feuchtigkeit | Oxidation, Haftungsprobleme des Fotolacks, Ätzunregelmäßigkeiten | Klasse 1 (−70°C PDP) | Trockenmitteltrockner bis −70°C |
| Partikel ≥ 0,1µm | Gate-Oxid-Defekte, Metallleitungsbrücken | Klasse 1 (< 0,1 µm) | Membranfilter für den direkten Einsatz |
| Kohlenwasserstoffdampf | Fotolackverunreinigung, Leckstrom | Gesamtöl der Klasse 1 | Aktivkohle + katalytisches Oxidationsmittel |
Bei Elektronikanwendungen unterhalb der Klasse 1 ist die Spezifikation der Verteilerleitungen ebenso wichtig wie der Kompressor selbst. Elektropolierte Edelstahlrohre (316L), orbitalgeschweißte Verbindungen und Membrantrockner an jedem Geräteanschluss sind in führenden Halbleiterfabriken Standard.ERFOLGSMOTORkann Sie bei der Planung kompletter Reinluftverteilungssysteme für Elektronikfertigungsanlagen beraten.
Automobil- und allgemeine Fertigungsindustrie: Hochleistungs-Druckluft für zuverlässige Produktionslinien
Die Automobilindustrie ist weltweit der größte einzelne Endverbrauchersektor für Schraubenkompressoren und macht etwa … aus.22 % des industriellen DruckluftverbrauchsMontagelinien benötigen eine kontinuierliche Druckluftversorgung mit stabilem Druck für pneumatische Montagewerkzeuge, Roboterantriebe, Reifenbefüllung und Bremsentests. Lackieranlagen benötigen ebenfalls Druckluft.Ölfreie, trockene Luft der ISO-Klasse 2–3— Ölverunreinigungen verursachen Lackfehler wie Fischaugen und Haftungsprobleme, die teure Nacharbeiten oder eine Ausschussware erforderlich machen.
Anforderungen an Druckluftsysteme für Kraftfahrzeuge nach Zone
Karosseriewerkstatt (Stanzen, Schweißen):ISO-Klasse-4-Druckluft ausreichend; Stabilität und Verfügbarkeit haben Vorrang vor Reinheit – Dauerbetriebskompressoren mit Frequenzumrichtersteuerung für variable Punktschweißanforderungen
Lackiererei (Spritzapplikation, Oberflächenvorbereitung):Mindestens ISO-Klasse 2 – Ölgehalt < 0,1 mg/m³, PDP < −20 °C. Jegliche Ölverunreinigung verursacht sichtbare Oberflächenfehler, die eine vollständige Neulackierung erfordern.
Endmontage (pneumatische Werkzeuge, Drehmomentsteuerung):ISO-Klasse 3 – Saubere, trockene Druckluft verhindert Werkzeugkorrosion und gewährleistet eine gleichmäßige Drehmomentübertragung durch pneumatische Montageanlagen.
Reifenaufpumpen und -prüfung:ISO-Klasse 4–5 ausreichend; Volumen- und Druckkonstanz sind die primären Anforderungen.
Motorenprüfstände:ISO-Klasse 2 für Druckluft zur Präzisionsmessung; temperaturstabile Versorgung ist für genaue Dynamometerprüfungen unerlässlich.
Fragen und Antworten: Branchenspezifische Konformität mit Druckluftvorschriften
Q:Welche Druckluftqualitätsklasse ist für die Lebensmittelherstellung erforderlich?
A:Die erforderliche Klasse hängt von der Anwendung ab. Für Druckluft, die direkt mit Lebensmitteln in Kontakt kommt (Abfüllung, Verpackung, Belüftung von Zutaten), ist ISO 8573-1 Klasse 1 oder Klasse 0 erforderlich – Ölgehalt unter 0,01 mg/m³ und Drucktaupunkt unter −40 °C. Bei indirektem Kontakt (Förderung, Außenreinigung) ist in der Regel Klasse 2–3 ausreichend. Betriebe, die eine BRC-, IFS- oder SQF-Zertifizierung für Lebensmittelsicherheit anstreben, müssen gemäß den Auditstandards eine dokumentierte Druckluftklassifizierung, eine schriftliche Spezifikation des Aufbereitungssystems und den Nachweis regelmäßiger Luftqualitätsprüfungen vorlegen.
Q:Ist eine GMP-Validierung eines Druckluftsystems gesetzlich vorgeschrieben?
A:Ja – in der pharmazeutischen Herstellung gemäß EU-GMP-Anhang 1, US-FDA 21 CFR Part 211 und WHO-GMP-Richtlinien gilt Druckluft, die in Produktionsbereichen oder in direktem Kontakt mit dem Produkt oder produktberührenden Oberflächen verwendet wird, als kritische Betriebsmittel. Das bedeutet, dass das Druckluftsystem vor der Inbetriebnahme formell qualifiziert (DQ, IQ, OQ) und während der gesamten kommerziellen Produktion überwacht (PQ) werden muss. Die Ergebnisse der Druckluftqualitätsprüfung sind in die jährliche Produktqualitätsprüfung einzubeziehen. Die Nichtqualifizierung des Druckluftsystems ist ein wiederkehrender Befund bei EU-Behördeninspektionen.
Q:Kann ein öleingespritzter Kompressor mit Filtern in pharmazeutischen GMP-Anwendungen eingesetzt werden?
A:Technisch ist dies machbar – öleingespritzte Kompressoren mit 0,01-µm-Koaleszenzfiltration und Aktivkohle erreichen im Neuzustand Restölgehalte unterhalb der Nachweisgrenze. Die GMP-Validierungsdokumentation muss jedoch die Filterdegradation im Laufe der Zeit berücksichtigen, und das System muss während des gesamten Validierungszeitraums unter ungünstigsten Bedingungen (maximaler Durchfluss, maximale Temperatur) die Leistung der Klasse 1 aufrechterhalten. Viele Pharmaunternehmen spezifizieren ölfreie Kompressoren, um dieses Risiko vollständig auszuschließen und die Validierungsdokumentation zu vereinfachen. Die regulatorische Präferenz in EU-geprüften Betrieben geht zunehmend in Richtung ölfreier Technologie in sterilen und aseptischen Produktionsbereichen.
Q:Welche Zertifizierungen sollte ein Druckluftkompressor für den Export in pharmazeutische Märkte aufweisen?
A:Für pharmazeutische Anwendungen in regulierten Märkten sind folgende Zertifizierungen erforderlich: ISO 9001:2015 (für Design und Fertigung), CE-Konformitätserklärung (EU-Märkte), ISO 8573-1 Klasse-0-Prüfzertifikat für ölfreie Modelle sowie Materialzertifikate (EN 10204 3.1 oder 3.2) für alle produktberührenden Edelstahlkomponenten. Für den US-Markt kann die Unterstützung der FDA Drug Master File (DMF)-Dokumentation durch den pharmazeutischen Kunden angefordert werden. SUCCESS ENGINE bietet ein vollständiges GMP-Dokumentationspaket inklusive FAT-Protokollen (Werksabnahmeprüfung), Materialzertifikaten und IQ/OQ-Vorlagendokumentation.
Q:Worin besteht der Unterschied zwischen ISO-Klasse 0 und ISO-Klasse 1 hinsichtlich der Reinheit von Druckluft?
A:ISO 8573-1 Klasse 1 legt Höchstwerte für jede Schadstoffkategorie fest: Partikel ≤ 0,1 µm (≤ 20.000 pro m³), Drucktaupunkt ≤ −70 °C und Ölgehalt ≤ 0,01 mg/m³. ISO Klasse 0 definiert Luftqualität mit strengeren Anforderungen als Klasse 1 in allen drei Kategorien. Die genauen Spezifikationen werden zwischen Anwender und Lieferant vereinbart, müssen aber die Grenzwerte von Klasse 1 überschreiten. In der Praxis wird Klasse 0 durch ölfreie Kompressoren erreicht, die so geprüft wurden, dass der Ölgehalt unterhalb der Nachweisgrenze liegt (typischerweise < 0,003 mg/m³ nach ISO 8573-2). Klasse 0 ist der erforderliche Standard für den direkten Lebensmittelkontakt, die aseptische pharmazeutische Herstellung und kritische Halbleiterprozesse.
Q:Wie häufig sollte die Druckluftqualität in einem Lebensmittel- oder Pharmabetrieb geprüft werden?
A:In pharmazeutischen GMP-zertifizierten Produktionsstätten wird die laufende Leistungsqualifizierung (PQ) in der Regel viertel- oder halbjährlich von einem akkreditierten Drittlabor durchgeführt. Dabei werden kritische Punkte unter Worst-Case-Bedingungen geprüft. Die Ergebnisse werden im Qualitätsmanagementsystem dokumentiert und im Rahmen der jährlichen Produktqualitätsprüfung (Annual Product Quality Review) ausgewertet. In der Lebensmittelherstellung mit HACCP-Systemen richtet sich die Häufigkeit der Druckluftqualitätsprüfung nach dem Risiko – typischerweise jährlich bei indirektem Kontakt und vierteljährlich bei direktem Lebensmittelkontakt. Die Prüfmethoden sollten den Normen ISO 8573-2 (Öl-Aerosol), ISO 8573-3 (Feuchtigkeit) und ISO 8573-4 (Partikel) entsprechen. SUCCESS ENGINE kann Ihnen akkreditierte Prüflaboratorien in Ihrer Region empfehlen.
Q:Liefert SUCCESS ENGINE Kompressoren, die für ATEX-Umgebungen (explosionsgeschützte Bereiche) geeignet sind?
A:Ja. SUCCESS ENGINE liefert ATEX-zertifizierte Schraubenkompressoren der Zonen 1 und 2 für die Öl- und Gasverarbeitung, die chemische Industrie und den Umgang mit Lösungsmitteln, wo explosionsgefährdete Atmosphären auftreten können. Die ATEX-zertifizierten Geräte verfügen über explosionsgeschützte Motoren, eigensichere Schaltschränke, antistatische Riemen und interne Komponenten sowie eine Oberflächentemperaturklassifizierung nach T3 oder T4. Alle ATEX-Geräte werden mit einer Konformitätserklärung gemäß ATEX-Richtlinie 2014/34/EU geliefert und können mit ATEX-zertifizierten Trocknern und Filtern zu kompletten, zonenkonformen Druckluftsystemen kombiniert werden.
Über SUCCESS ENGINE – Branchenspezifische Druckluftlösungen
ERFOLGSMOTOR(Shanghai Success Engine Compressor Co., Ltd.)Wir liefern zertifizierte Schraubenkompressoren und komplette Druckluftaufbereitungssysteme an Kunden aus der Lebensmittel-, Pharma-, Elektronik-, Automobil- sowie Öl- und Gasindustrie in Europa, dem Nahen Osten, Südasien und Südostasien. Unsere Produkte sind nach ISO 9001, ISO 14001, ISO 45001, CE und CCS zertifiziert. Ölfreie Modelle sind gemäß ISO 8573-1 Klasse 0 erhältlich. Wir stellen vollständige Dokumentationspakete für die Einhaltung der Vorschriften in regulierten Branchen bereit und bieten kostenlose Anwendungsberatung an.
Veröffentlichungsdatum: 20. Juli 2026